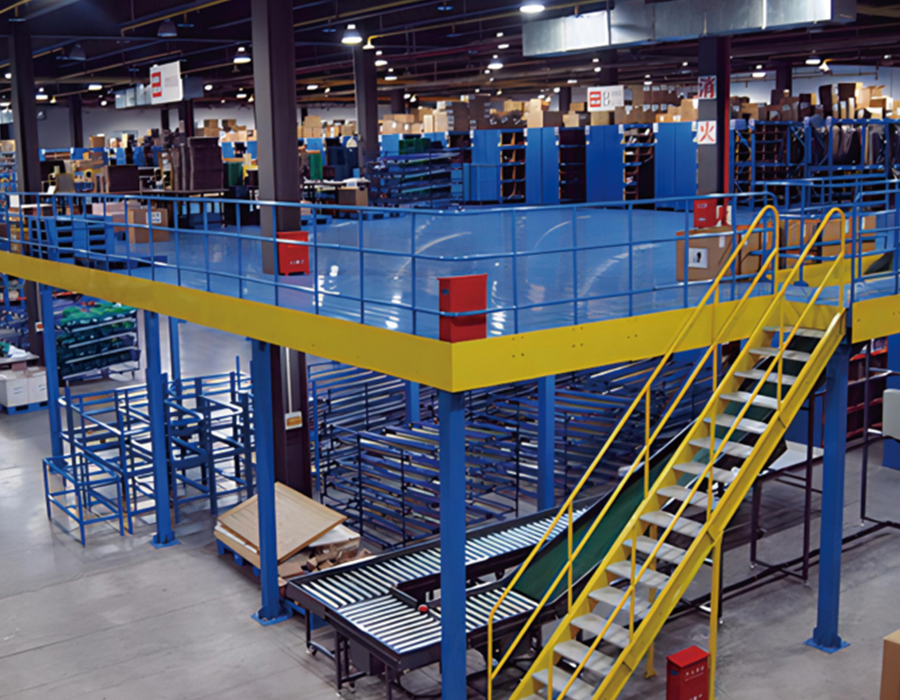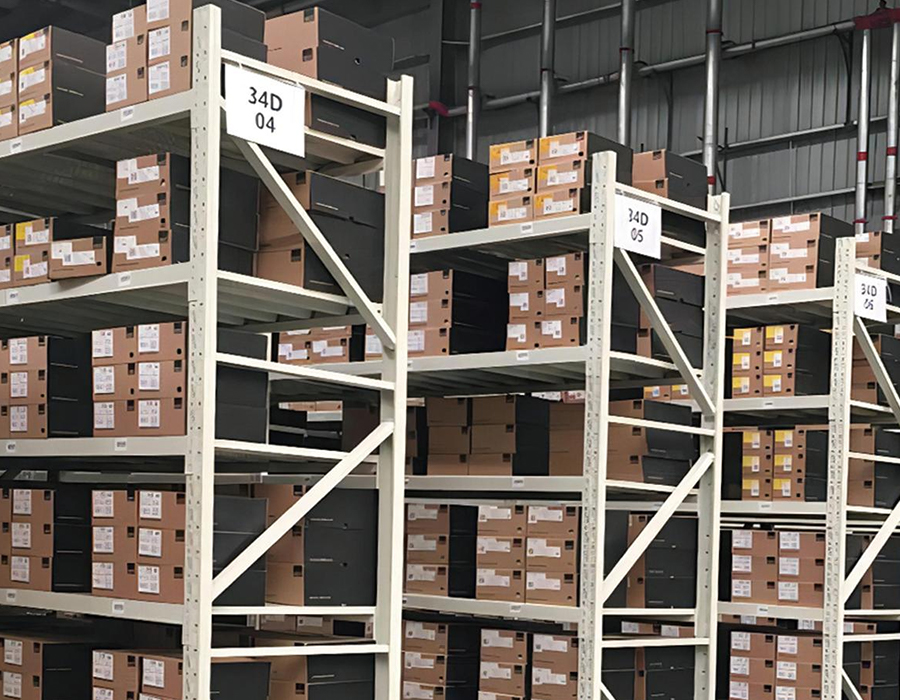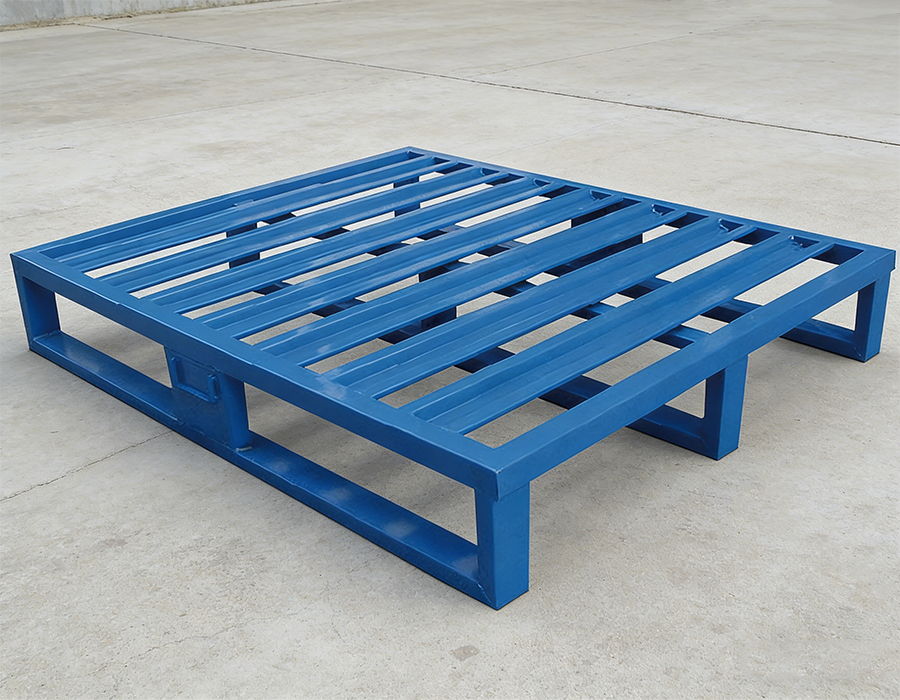
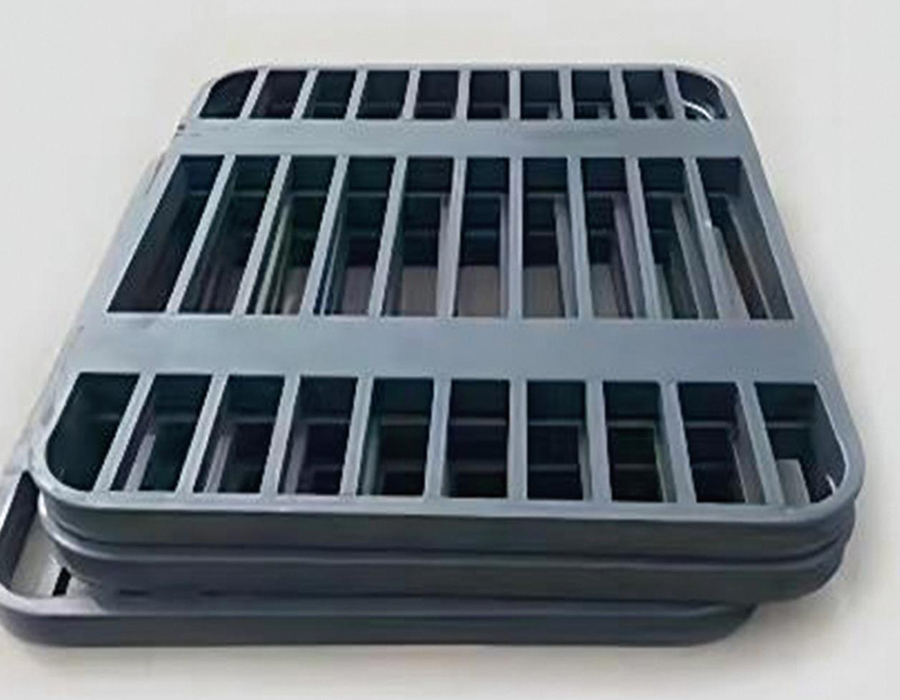
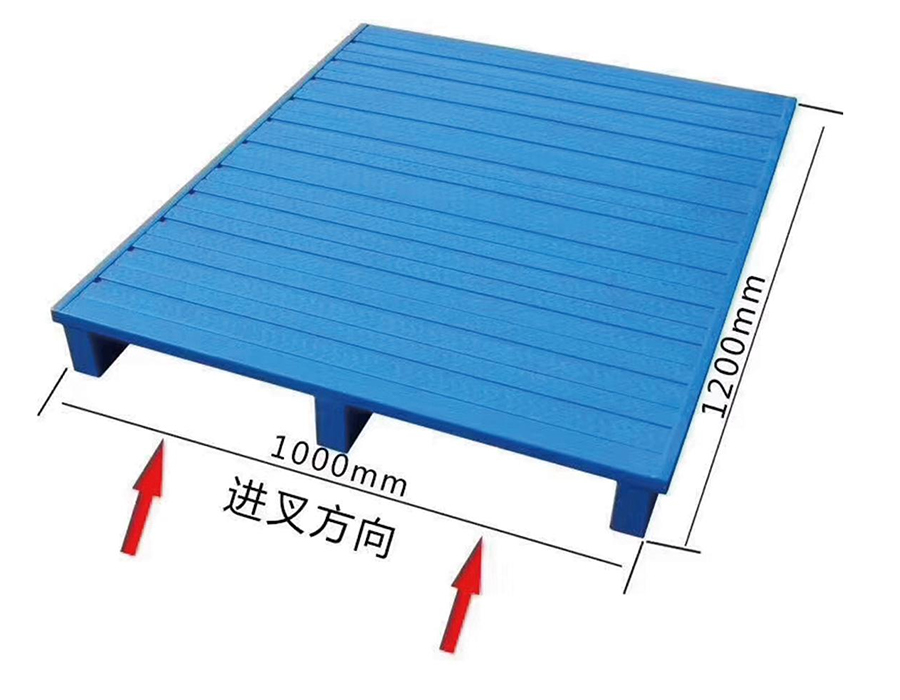
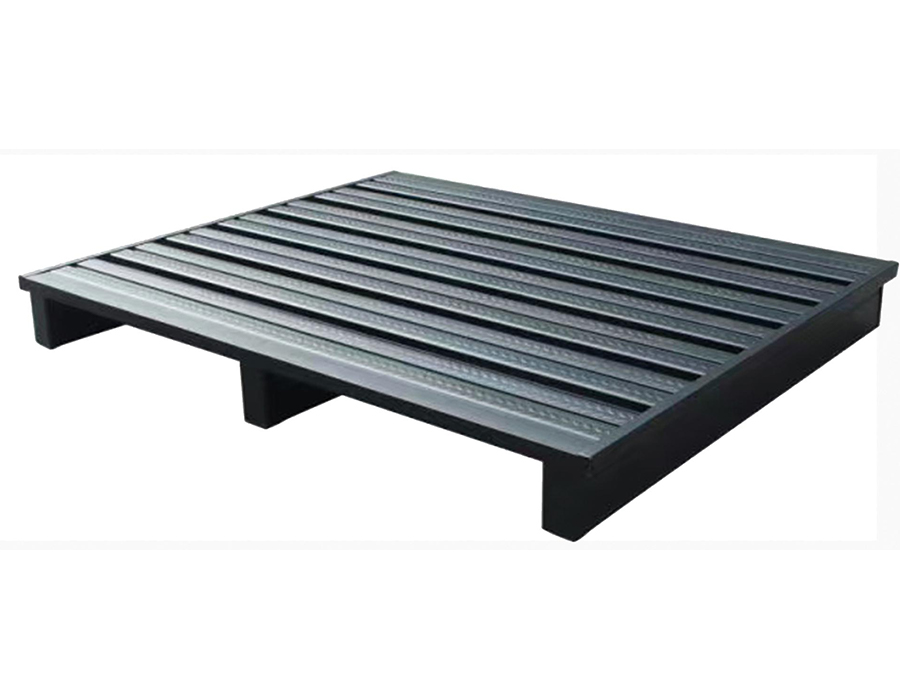
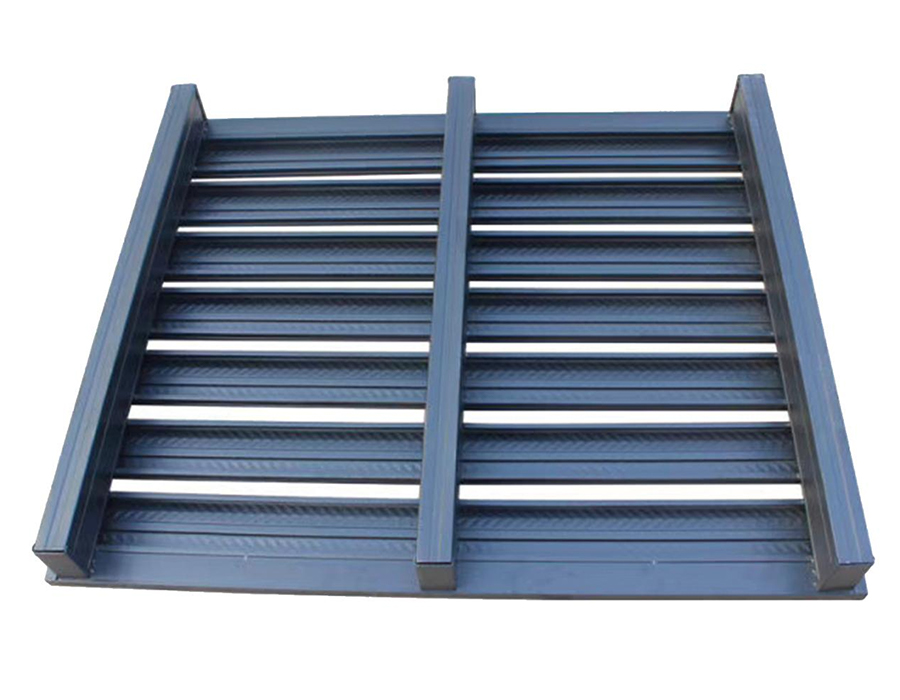
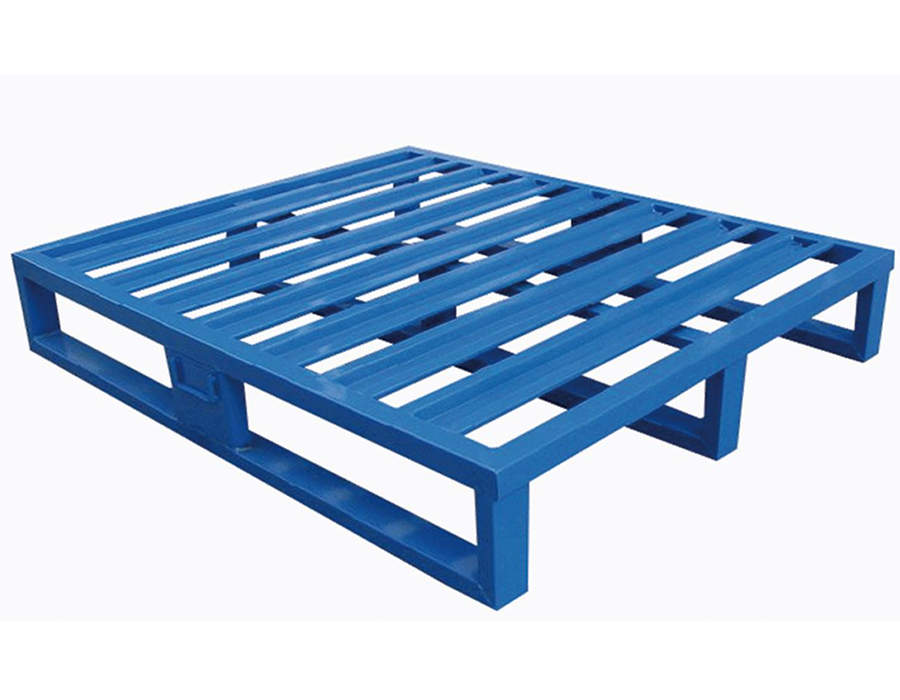
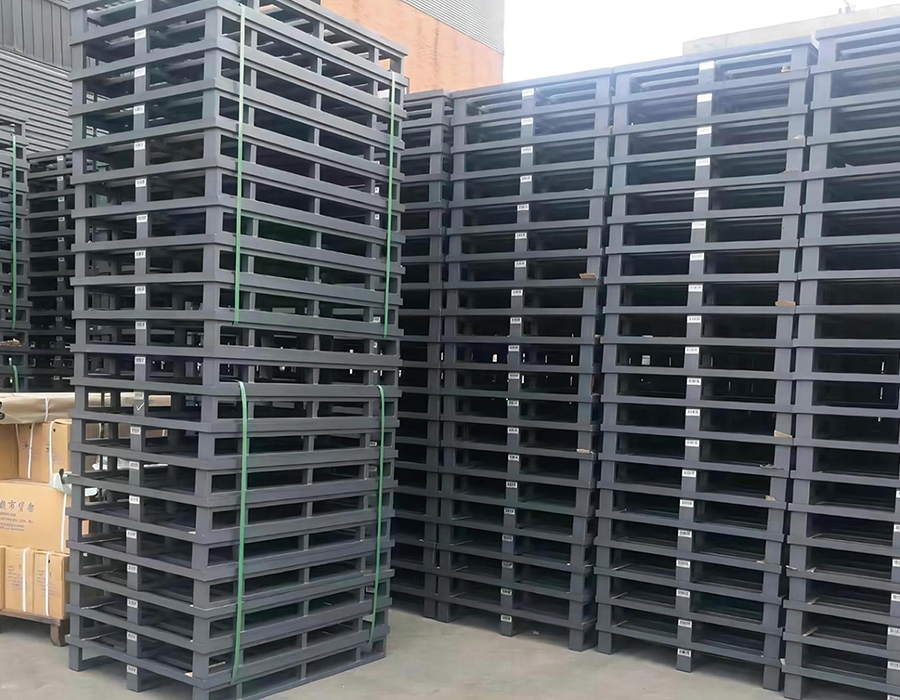
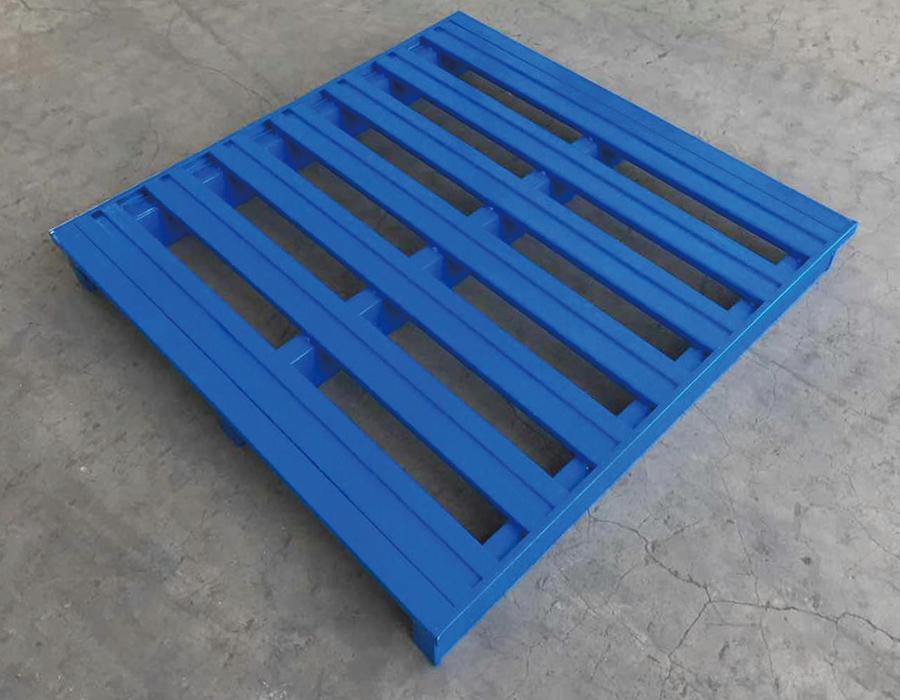
মেটাল প্যালেটগুলি স্ট্রাকচারাল স্টিল বা গ্যালভানাইজড স্টিল প্লেট থেকে তৈরি করা হয়, যা প্রতি ইউনিটে 5 টন স্ট্যাটিক লোড ক্ষমতা প্রদান করে, একটি পরিষেবা জীবন প্লাস্টিকের প্যালেটের তিনগুণ এবং কাঠের বিকল্পগুলির তুলনায় দশগুণ, এবং শিল্পের নিবিড়, উচ্চ-ফ্রিকোয়েন্সি যান্ত্রিক হ্যান্ডলিং অবস্থার অধীনে মালিকানার মোট খরচ উল্লেখযোগ্যভাবে কম।
স্ট্যান্ডার্ড 1,000 x 1,200 x 125 মিমি পদচিহ্ন মূলধারার র্যাকিং সিস্টেম এবং ফর্কলিফ্ট স্পেসিফিকেশনের সাথে সম্পূর্ণরূপে সামঞ্জস্যপূর্ণ। অ্যান্টি-স্লিপ ডেক পৃষ্ঠটি হ্যান্ডলিং করার সময় লোড শিফ্টকে বাধা দেয় এবং ফর্কলিফ্ট এন্ট্রি ডিজাইনটি হ্যান্ডলিং সরঞ্জাম কনফিগারেশনের বিস্তৃত পরিসরে মিটমাট করার জন্য চার-মুখী বা দ্বি-মুখী প্রবেশকে সমর্থন করে।
সুপিরিয়র ইস্পাত দৃঢ়তা এবং একটি উচ্চ-মানের সারফেস ফিনিস লোড-বেয়ারিং পারফরম্যান্স এবং অ্যান্টি-স্লিপ বৈশিষ্ট্যগুলি প্রদান করে যা সমতুল্য উপাদান গ্রেডের তুলনীয় প্রতিযোগী পণ্যগুলিকে ছাড়িয়ে যায়, ফ্লোর স্ট্যাকিং, র্যাকিং স্টোরেজ এবং দীর্ঘ এবং নির্ভরযোগ্য পরিষেবা জীবনের জন্য পরিবহন ঘূর্ণন অ্যাপ্লিকেশন জুড়ে বহুমুখী সামঞ্জস্যের সাথে।
ভারী উত্পাদন, রাসায়নিক, ইস্পাত উত্পাদন, স্বয়ংচালিত সমাবেশ, এবং বৃহৎ-স্কেল লজিস্টিক সুবিধা জুড়ে ব্যাপকভাবে ব্যবহৃত — স্বয়ংক্রিয় হাই-বে গুদাম এবং যান্ত্রিক ক্রিয়াকলাপের জন্য পছন্দের পছন্দ যেখানে বারবার উচ্চ-ফ্রিকোয়েন্সি পরিচালনার অধীনে প্যালেটের স্থায়িত্ব এবং লোড স্থিতিশীলতা অ-আলোচনাযোগ্য প্রয়োজনীয়তা।
একটি শিফটের শেষে একটি গুদামের চিত্র করুন: প্রাপ্তি উপসাগরে অপেক্ষা করা সমাপ্ত পণ্যের প্যালেট, ...
আরও পড়ুনযখন একটি ফর্কলিফ্ট একটি র্যাক বিমের উপর একটি সম্পূর্ণ প্যালেট ফেলে দেয়, তখন কাঠামোটি স্ট্যাটি...
আরও পড়ুনAnhui Huijian Intelligent Equipment Co., Ltd. সম্প্রতি একটি জার্মান গুদামজাতকরণ এবং লজিস্টিক সলিউ...
আরও পড়ুনকেন মোল্ড র্যাকগুলি একটি মূল ওয়ার্কফ্লো টুল যে কোনো উৎপাদন পরিবেশে যা ছাঁচের উপর নির্ভর...
আরও পড়ুনলাইট-ডিউটি বোল্টলেস শেল্ভিং কী? লাইট-ডিউটি বোল্টলেস শেল্ভিং বাদাম, বোল্ট বা স্ক্রু একত্র...
আরও পড়ুনস্ট্যাকযোগ্য ইস্পাত pallets তিনটি প্রাথমিক নির্মাণ পদ্ধতির মধ্যে একটি ব্যবহার করে তৈরি করা হয় — ঢালাই করা টিউব পা সহ স্ট্যাম্পড ডেক, জাল বা গ্রেটিং ডেক সহ সম্পূর্ণ ঢালাই কাঠামোগত ফ্রেম এবং বোল্ট বা ঢালাই সংযোগ সহ রোল-গঠিত প্রোফাইল সমাবেশ। প্রতিটি পদ্ধতি একটি ভিন্ন অভ্যন্তরীণ লোড পাথ তৈরি করে, যার সরাসরি পরিণতি রয়েছে কীভাবে পণ্য, ফর্কলিফ্ট টাইন এবং স্ট্যাকিং ফোর্সগুলি প্যালেট কাঠামোর মাধ্যমে স্থানান্তরিত হয়।
স্ট্যাম্পড ডেক প্যালেট সমতল ডেক পৃষ্ঠ এবং পায়ের কলামগুলির মধ্যে সংযোগস্থলে চাপকে কেন্দ্রীভূত করে। হাই পয়েন্ট লোডের অধীনে — যেমন একটি মেশিনের বেস বা ইঞ্জিন ব্লক একটি ছোট পদচিহ্নের উপর বিশ্রাম নেয় — স্ট্যাম্পড ডেকগুলি লেগ-ওয়েল্ড জোনের চারপাশে স্ট্রেস ফ্র্যাকচার তৈরি করতে পারে যদি ডেক স্টিল গেজ প্রয়োগের জন্য অপর্যাপ্ত হয়। একটি ন্যূনতম 3.0 মিমি ডেক গেজ লেগ ফ্রেমে ক্রমাগত ঘের ঢালাই সহ মাঝারি থেকে ভারী শিল্প ব্যবহারের জন্য ব্যবহারিক প্রান্তিকতা। সম্পূর্ণরূপে ঢালাই করা কাঠামোগত ফ্রেম প্যালেটগুলি ফ্রেম সদস্যদের মাধ্যমে লোডগুলিকে আরও সমানভাবে বিতরণ করে, যা তাদের উদ্ভট লোডিংয়ের জন্য আরও সহনশীল করে তোলে। এই ডিজাইনের জাল বা ঝাঁঝরির ডেকটি মূলত একটি স্ট্রাকচারাল উপাদানের পরিবর্তে একটি প্রোডাক্ট সাপোর্ট সারফেস, যার অর্থ হল ছোট বা অনিয়মিত আকৃতির পণ্যগুলির জন্য সঠিক জাল খোলার আকারের বিষয়গুলি নির্বাচন করা যা বড় খোলার মধ্যে বিকৃত হতে পারে বা পড়ে যেতে পারে।
রোল-গঠিত প্রোফাইল অ্যাসেম্বলিগুলি সর্বোত্তম শক্তি-থেকে-ওজন অনুপাত অফার করে যখন প্রোফাইল জ্যামিতিটি ভালভাবে ইঞ্জিনিয়ার করা হয় — একটি হ্যাট-সেকশন বা বক্স-সেকশন রানার সমতুল্য ফ্ল্যাট প্লেটের চেয়ে কম স্টিলের সাথে উচ্চ বাঁকানো শক্ততা অর্জন করে। Huijian-এ, আমাদের R&D কেন্দ্র বিশেষভাবে গুদাম সরঞ্জামের প্রোফাইল অপ্টিমাইজেশানের উপর ফোকাস করে, এবং আমাদের শেল্ভিং বিম ডিজাইনে প্রয়োগ করা একই ইঞ্জিনিয়ারিং যুক্তি জানায় যে আমরা কীভাবে ইস্পাত প্যালেট নির্মাণে কাঠামোগত দক্ষতার সাথে যোগাযোগ করি।
স্ট্যাকিং মেকানিজম হল এমন বৈশিষ্ট্য যা বেশিরভাগ ইস্পাত প্যালেট পরিবারগুলিকে একে অপরের থেকে আলাদা করে, এবং স্থির, অপসারণযোগ্য এবং সংকোচনযোগ্য পোস্ট সিস্টেমগুলির মধ্যে পছন্দের উল্লেখযোগ্য কার্যকরী ফলাফল রয়েছে যা স্টোরেজ উচ্চতার বাইরেও প্রসারিত হয়।
স্থির কোণার পোস্টগুলি স্থায়ীভাবে প্যালেট ফ্রেমে ঢালাই করা হয় এবং সর্বোচ্চ স্ট্যাকিং অনমনীয়তা প্রদান করে। স্ট্যাকিংয়ের উচ্চতা সামঞ্জস্যপূর্ণ হলে তারাই উপযুক্ত পছন্দ, পণ্যগুলি সবসময় একই লোড প্যাটার্নে স্ট্যাক করা হয় এবং প্যালেটগুলি একচেটিয়াভাবে ফর্কলিফ্ট দ্বারা পরিচালনা করা হয় — কারণ স্থির পোস্টগুলি খালি থাকলে নেস্টিংয়ের জন্য সরানো যায় না, তারা একটি উল্লেখযোগ্য রিটার্ন লজিস্টিক খরচ তৈরি করে। চারটি লোড করা ফিক্সড-পোস্ট প্যালেটের একটি স্ট্যাক একটি একক প্যালেটের মতো একই মেঝে এলাকা দখল করে; চারটি খালি ফিক্সড-পোস্ট প্যালেটের একটি স্ট্যাক একই ফ্লোর এলাকাও দখল করে, কিন্তু সমতল ফ্ল্যাট রিমুভেবল বা অপসারণযোগ্য-পোস্ট সিস্টেমের তুলনায় যথেষ্ট বেশি উল্লম্ব স্থান প্রয়োজন। একটি উচ্চ-ভলিউম অপারেশনে শত শত খালি প্যালেটগুলিকে সাপ্লাই চেইনের মাধ্যমে সাইকেল চালানোর মাধ্যমে, খালি স্ট্যাকিং ঘনত্বের এই পার্থক্য সরাসরি ট্রাক ব্যবহারের হার এবং পরিবহন খরচে অনুবাদ করে।
অপসারণযোগ্য পোস্টগুলি প্যালেট ডেকের কোণার সকেটে ঢোকানো হয় এবং পিন লক, ঘর্ষণ ক্লিপ বা বোল্ট কলার দ্বারা সুরক্ষিত থাকে। বিচ্ছিন্ন করা হলে, প্যালেটের ডেক এবং পোস্টগুলিকে ফ্ল্যাট স্ট্যাক করা যেতে পারে, একটি চার-ইউনিট স্ট্যাকের খালি উচ্চতা আনুমানিক 1600-1800 মিমি থেকে কমিয়ে 400 মিমি-এর নিচে - খালি রাখার জন্য উল্লম্ব সঞ্চয়স্থানে 75-80% হ্রাস। ট্রেড-অফ হল যৌথ অনমনীয়তা: পোস্ট-টু-সকেট সংযোগ একটি মাত্রার নড়াচড়ার প্রবর্তন করে যা সামগ্রিক স্ট্যাকিং স্থিতিশীলতা হ্রাস করে, বিশেষ করে পরিবহনের সময় পার্শ্বীয় শক্তির অধীনে। ন্যূনতম 60 মিমি গভীরতা এবং ঘর্ষণ ধরে রাখার পরিবর্তে একটি ইতিবাচক লকিং প্রক্রিয়া সহ পোস্ট সকেটগুলি উল্লেখ করা এই ঝুঁকি উল্লেখযোগ্যভাবে হ্রাস করে।
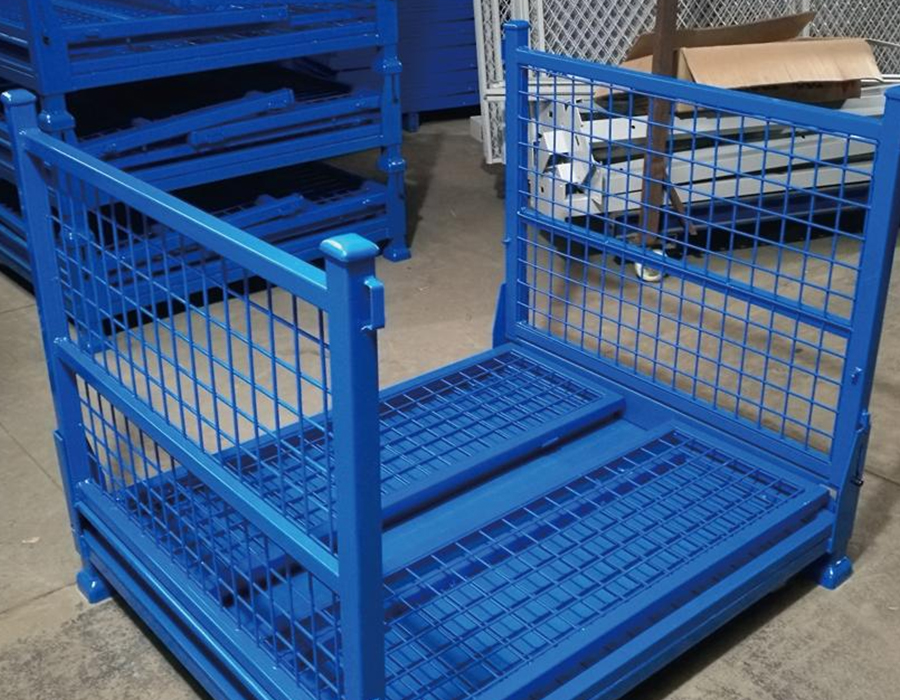
সংকোচনযোগ্য ইস্পাত প্যালেট সিস্টেমগুলি কব্জাযুক্ত পার্শ্ব ফ্রেমগুলি ব্যবহার করে যা খালি অবস্থায় বেসের উপর সমতল ভাঁজ করে। তারা সর্বোত্তম খালি রিটার্নের ঘনত্ব অফার করে তবে তাদের আরও জটিল কব্জা পদ্ধতি রয়েছে যা রুক্ষ হ্যান্ডলিং পরিবেশে ক্ষতির জন্য ঝুঁকিপূর্ণ। কবজা পিন পরিধান প্রাথমিক দীর্ঘমেয়াদী রক্ষণাবেক্ষণ উদ্বেগ; শক্ত ইস্পাত কব্জা পিন নির্দিষ্ট করা এবং সহজ ক্ষেত্র প্রতিস্থাপনের জন্য ডিজাইন করা পরিষেবার জীবনকে উল্লেখযোগ্যভাবে প্রসারিত করে। যে ক্রিয়াকলাপগুলির জন্য লোড করা স্ট্যাকিং দৃঢ়তা এবং দক্ষ খালি রিটার্ন উভয়েরই প্রয়োজন, শক্তিশালী কব্জা সমাবেশগুলির সাথে সংকোচনযোগ্য সিস্টেমগুলি সেরা ইঞ্জিনিয়ারিং সমঝোতার প্রতিনিধিত্ব করে।
একটি জন্য সঠিক পৃষ্ঠ চিকিত্সা ধাতু প্যালেট অপারেটিং এনভায়রনমেন্টের উপর অনেক বেশি নির্ভর করে — শুধু গুদামঘরের অভ্যন্তরেই নয়, প্যালেটটি যে পুরো চক্রের মধ্য দিয়ে যায়, তার মধ্যে আউটডোর স্টেজিং এরিয়া, কন্টেইনার শিপিং, কোল্ড স্টোরেজ এবং যেকোনো রাসায়নিক বা ওয়াশ-ডাউন এক্সপোজার অন্তর্ভুক্ত। একটি শুষ্ক বিতরণ কেন্দ্রে পর্যাপ্তভাবে সঞ্চালিত একটি চিকিত্সা খাদ্য প্রক্রিয়াকরণ বা উপকূলীয় লজিস্টিক পরিবেশে কয়েক মাসের মধ্যে ব্যর্থ হতে পারে।
| চিকিৎসা | সাধারণ পুরুত্ব | লবণ স্প্রে প্রতিরোধের | উপযুক্ত পরিবেশ | মূল সীমাবদ্ধতা |
| ইলেক্ট্রোস্ট্যাটিক পাউডার কোট | 60-100 µm | 500-800 ঘন্টা | ইনডোর শুষ্ক/হালকা আর্দ্রতা | প্রভাব প্রান্ত উপর চিপ; দুর্বল স্ক্র্যাচ পুনরুদ্ধার |
| হট-ডিপ গ্যালভানাইজিং | 45-85 µm দস্তা | 1500-2000 ঘন্টা | আউটডোর, কোল্ড স্টোরেজ, ওয়াশ-ডাউন | মাত্রিক সহনশীলতার প্রকরণ; ভারী |
| ইলেক্ট্রোগালভানাইজিং সিলার | 8-15 µm দস্তা সিলার | 300-500 ঘন্টা | ইনডোর মাঝারি আর্দ্রতা | পাতলা দস্তা স্তর; সীমিত বহিরঙ্গন উপযুক্ততা |
| ইপক্সি প্রাইমার টপকোট | মোট 120-180 µm | 800-1200 ঘন্টা | রাসায়নিক এক্সপোজার, খাদ্য-সংলগ্ন | উচ্চ আবেদন খরচ; বিস্ফোরণের প্রস্তুতি প্রয়োজন |
| বেয়ার স্টিল (তেলযুক্ত) | — | <100 ঘন্টা | শুধুমাত্র স্বল্পমেয়াদী অন্দর ব্যবহার | দ্রুত মরিচা ধরে; বেশিরভাগ লজিস্টিক ব্যবহারের জন্য অনুপযুক্ত |
একটি ঘন ঘন উপেক্ষিত ফ্যাক্টর প্রান্ত এবং ঝালাই সীম চিকিত্সা. কাটা প্রান্ত এবং ঢালাই অঞ্চলগুলি হল প্রথম অবস্থান যেখানে ক্ষয় শুরু হয় কারণ আবরণ আনুগত্য তীক্ষ্ণ কোণ এবং তাপ-আক্রান্ত অঞ্চলে সবচেয়ে দুর্বল। প্রান্তে একটি ন্যূনতম আবরণ বেধ নির্দিষ্ট করা — সাধারণত প্রয়োগের পরে ফ্ল্যাট-পৃষ্ঠের বেধের কমপক্ষে 60% থাকা প্রয়োজন — এবং চিকিত্সার আগে ওয়েল্ড স্প্যাটার গ্রাউন্ড ফ্লাশ করা নিশ্চিত করা হল গুণমানের নির্দেশক যা অপারেশনের প্রথম বছরের মধ্যে মরিচা দাগ দেখায় এমন টেকসই প্যালেটগুলি থেকে আলাদা করে৷
স্টিলের প্যালেট টাইনের পকেটের মাত্রাগুলি শিল্প জুড়ে মানসম্মত নয়, এবং প্যালেট পকেট জ্যামিতি এবং ফর্কলিফ্ট টাইনের মাত্রাগুলির মধ্যে অমিলগুলি অপারেশনাল ক্ষতি এবং পরিচালনার অদক্ষতার একটি উল্লেখযোগ্য উত্স। নির্দিষ্ট করার জন্য প্রাথমিক মাত্রাগুলি হল পকেট খোলার প্রস্থ এবং উচ্চতা, টাইনের চ্যানেলের দৈর্ঘ্য (প্যালেটের গভীরতা), এবং টাইনের উপরের এবং ডেক পৃষ্ঠের নীচের অংশের মধ্যে ছাড়পত্র।
স্ট্যান্ডার্ড কাউন্টারব্যালেন্স ফর্কলিফ্টগুলি সাধারণত 100-125 মিমি চওড়া এবং 35-45 মিমি পুরু টাইন ব্যবহার করে। একটি 130 মিমি অভ্যন্তরীণ প্রস্থ এবং 50 মিমি অভ্যন্তরীণ উচ্চতা সহ একটি টিন পকেট অত্যধিক পার্শ্বীয় খেলা ছাড়া প্রবেশ এবং প্রস্থানের জন্য পর্যাপ্ত ছাড়পত্র প্রদান করে যা উত্তোলনের সময় প্যালেটটি স্থানান্তরিত করতে দেয়। যাইহোক, পৌঁছানোর ট্রাকগুলি - সাধারণত সরু-আইল র্যাকিং পরিবেশে ব্যবহৃত হয় - প্রায়শই বিস্তৃত টিন স্পেসিং এবং বিভিন্ন টিন প্রোফাইল থাকে। যখন ইস্পাত প্যালেটগুলি হ্যান্ডলিং সরঞ্জামগুলির একটি মিশ্র বহরে ব্যবহারের উদ্দেশ্যে করা হয়, তখন কাউন্টারব্যালেন্স টাইন জ্যামিতির পরিবর্তে পকেট ডিজাইন করা ট্রাক টাইন জ্যামিতির চেয়ে বিস্তৃত ট্রাক টাইনের কাছে পৌঁছানোর সাধারণ সমস্যাকে বাধা দেয় যা প্রযুক্তিগতভাবে পকেটে প্রবেশ করে কিন্তু লোডের নীচে পকেটের সাইডওয়ালের সাথে যোগাযোগ করে, পকেটের সাপোর্টিং ফ্রেমের উপর জোর দেয়।
ফোর-ওয়ে এন্ট্রি প্যালেটগুলি — যেখানে টিন পকেটগুলি উভয় অক্ষে চলে — একটি কাঠামোগত জটিলতার পরিচয় দেয়: ক্রস-পকেট ছেদ প্যালেটের কেন্দ্র অঞ্চলে ডেকের সমর্থনকে হ্রাস করে, যা সুনির্দিষ্টভাবে যেখানে সমানভাবে বিতরণ করা লোডের অধীনে বাঁকানো মুহূর্তগুলি সবচেয়ে বেশি। ভাল-ইঞ্জিনিয়ারযুক্ত চার-মুখী এন্ট্রি ইস্পাত প্যালেটগুলি পকেটের ছেদগুলির মধ্যে চলমান একটি শক্তিশালী কেন্দ্রের মেরুদণ্ডের সাথে ক্ষতিপূরণ দেয়। এই শক্তিবৃদ্ধি উপস্থিত রয়েছে কিনা তা পরিদর্শন করা একটি দ্রুত ক্ষেত্র পরীক্ষা যা কাঠামোগতভাবে চার-মুখী প্যালেটগুলিকে আলাদা করে যেগুলি মাঝারি ব্যবহারের পরে ডেক স্যাগ বিকাশ করবে।
স্টিল প্যালেট স্ট্যাকিংয়ে একটি সাধারণভাবে ভুল অনুমান হল যে প্রতি প্যালেটে রেট করা ডায়নামিক লোড স্ট্যাকের প্রতিটি ইউনিটের জন্য সমানভাবে প্রযোজ্য। বাস্তবে, যেকোনো স্ট্যাক করা কলামের নীচের প্যালেটটি উপরের সমস্ত ইউনিট থেকে ক্রমবর্ধমান লোড বহন করে — এবং স্ট্যাকিং পোস্ট বা ফ্রেমের মাধ্যমে এই লোডগুলি যেভাবে স্থানান্তরিত হয় তা কোণার জোনে চাপের ঘনত্বের পরিচয় দেয় যা ডেকের পয়েন্ট লোড সহনশীলতা অতিক্রম করতে পারে এমনকি যখন মোট ওজন প্রতি-প্যালেট রেটিং-এর মধ্যে থাকে।
800 কেজি লোড করা প্যালেটগুলির একটি চার-উচ্চ স্ট্যাক বিবেচনা করুন। নীচের প্যালেটটি 3,200 কেজি সুপারইম্পোজড লোড বহন করে, চারটি কোণার পোস্ট যোগাযোগ পয়েন্টের মাধ্যমে সম্পূর্ণভাবে স্থানান্তরিত হয়। যদি প্রতিটি যোগাযোগের ক্ষেত্র 50×50 মিমি হয়, প্রতিটি যোগাযোগ বিন্দুতে নামমাত্র ভারবহন চাপ 3,200 kg ÷ 4 যোগাযোগ বিন্দু ÷ 0.0025 m² = 3,200 kPa — এর উপরে যা বেশিরভাগ গুদামের মেঝে আবরণ এবং কিছু কংক্রিট মিশ্রণগুলি পৃষ্ঠের ক্ষতি ছাড়াই টিকিয়ে রাখতে পারে, এবং একটি উল্লেখযোগ্য কোণার ঘনীভূত স্ট্রেস জোনের উপর। এই কারণেই সম্মানিত স্পেসিফিকেশনে স্ট্যাকিং লোড রেটিংগুলি একক-ইউনিট লোড রেটিং থেকে আলাদাভাবে বলা হয় এবং কেন স্ট্যাকিং ক্ষমতা চিত্র সাধারণত একক-স্তরের লোড রেটিং থেকে কম হয়৷
স্ট্যাকিং কনফিগারেশনের পরিকল্পনা করার সময়, সর্বদা প্রস্তুতকারকের বর্ণিত স্ট্যাকিং লোড পান - প্রতি-শেল্ফ গতিশীল লোড নয় - এবং এমন পরিবেশের জন্য কমপক্ষে 1.25× এর একটি সুরক্ষা ফ্যাক্টর প্রয়োগ করুন যেখানে ফর্কলিফ্ট পাস করার কারণে বা কাছাকাছি যন্ত্রপাতি থেকে কম্পন থেকে স্ট্যাকটি সামান্য প্রভাব অনুভব করতে পারে৷ Huijian-এ আমাদের প্রযুক্তিগত দল পণ্য স্পেসিফিকেশন প্রক্রিয়ার একটি আদর্শ অংশ হিসাবে স্ট্যাকিং কনফিগারেশন নির্দেশিকা প্রদান করে, ক্লায়েন্টদের ওভার-স্ট্যাকিং পরিস্থিতি এড়াতে সাহায্য করে যা প্যালেটের অখণ্ডতা এবং মেঝে নিরাপত্তা উভয়ের সাথে আপস করবে।
স্টিলের প্যালেটগুলির একটি তাত্ত্বিক পরিষেবা জীবন কাঠের বিকল্পগুলির তুলনায় অনেক গুণ বেশি, কিন্তু সেই দীর্ঘায়ু অর্জনের জন্য রান-টু-ফেল্যুর অপারেশনের পরিবর্তে একটি কাঠামোগত পরিদর্শন এবং রক্ষণাবেক্ষণ প্রোটোকল প্রয়োজন। দীর্ঘ-পরিষেবা ইস্পাত প্যালেটগুলির সবচেয়ে সাধারণ ব্যর্থতার মোডগুলি লোড ড্রপ বা পরিচালনার ঘটনা ঘটার আগে অনুমানযোগ্য এবং সনাক্তযোগ্য।
একটি প্যালেট আইডি ট্যাগিং সিস্টেম স্থাপন করা - এমনকি প্রতিটি ইউনিটে একটি সাধারণ স্ট্যাম্পড নম্বর - রক্ষণাবেক্ষণ রেকর্ডগুলিকে পৃথক প্যালেটের সাথে সংযুক্ত করতে সক্ষম করে, এটি উচ্চ-ব্যর্থ ইউনিটগুলিকে তাড়াতাড়ি সনাক্ত করা এবং কারণটি একটি উত্পাদন ত্রুটি, একটি নির্দিষ্ট হ্যান্ডলিং স্টেশন, বা একটি নির্দিষ্ট পণ্যের প্রকার সংরক্ষণ করা হয়েছে কিনা তা তদন্ত করা সম্ভব করে৷
আমাদের পেশাদার দল
আপনাকে সমর্থন করতে প্রস্তুত।


 গুদাম স্টোরেজ র্যাক প্রস্তুতকারক