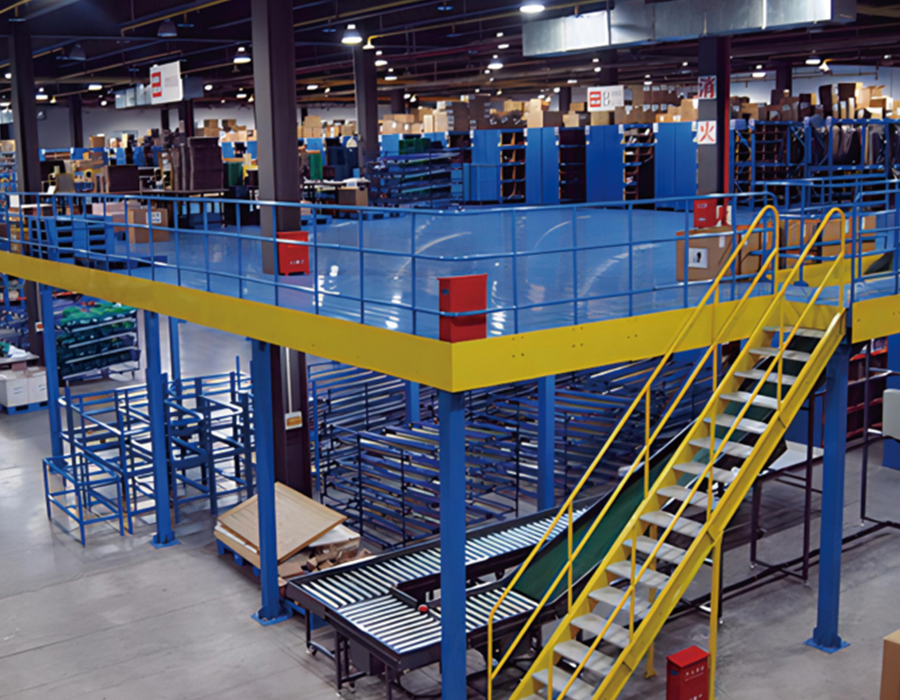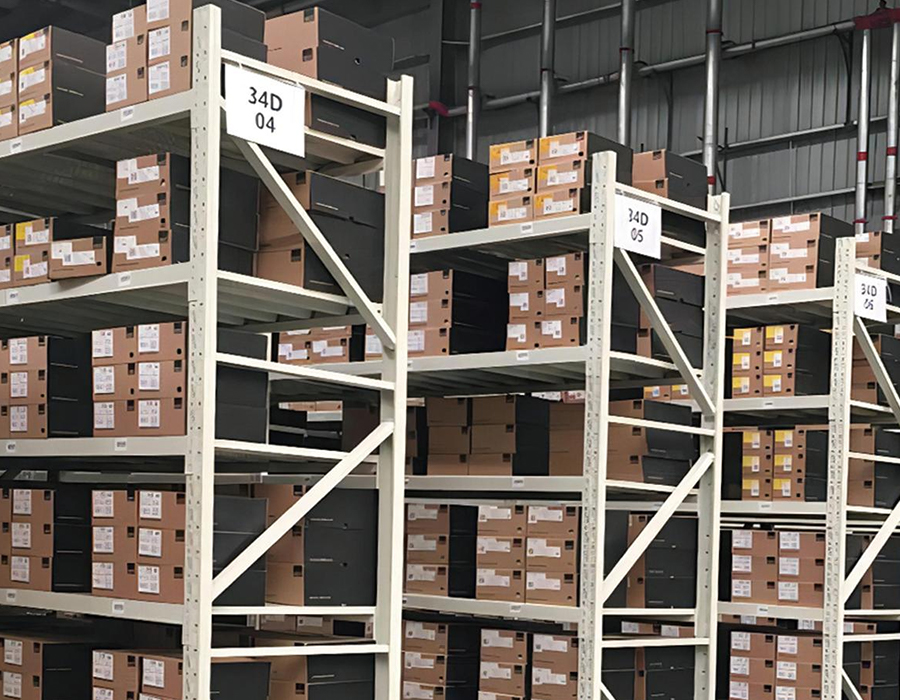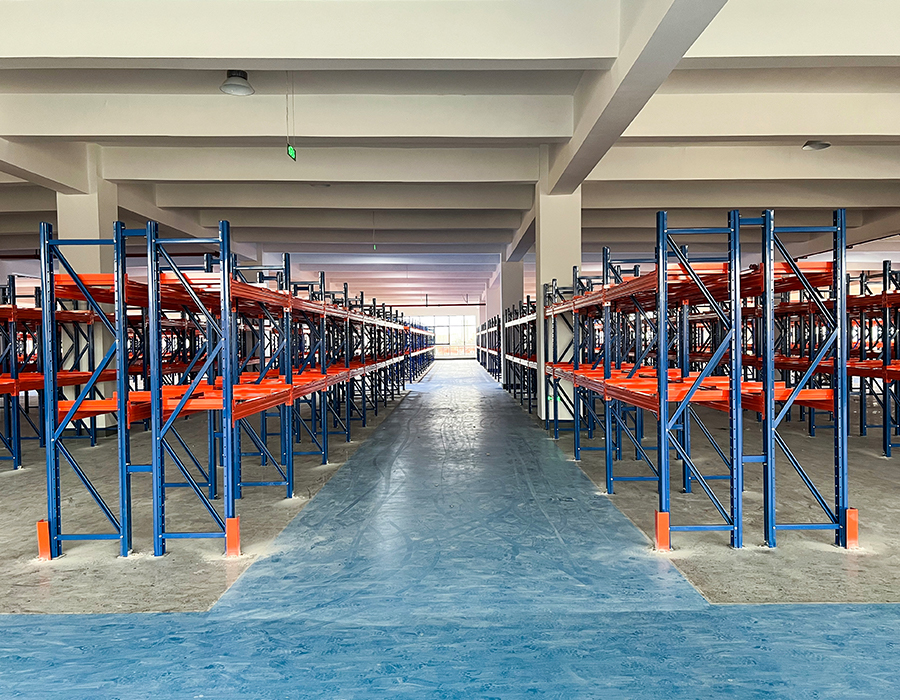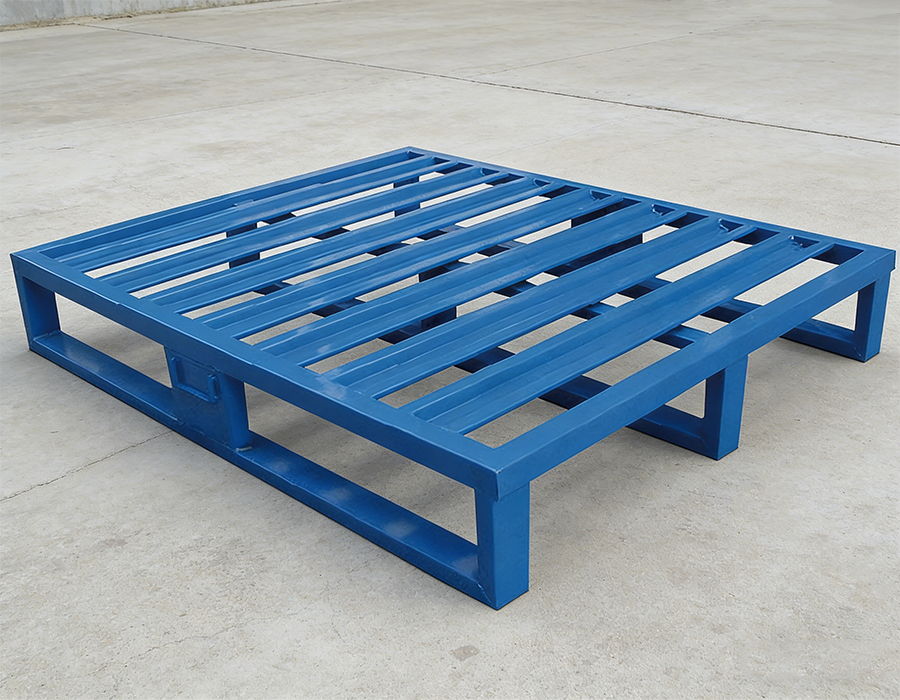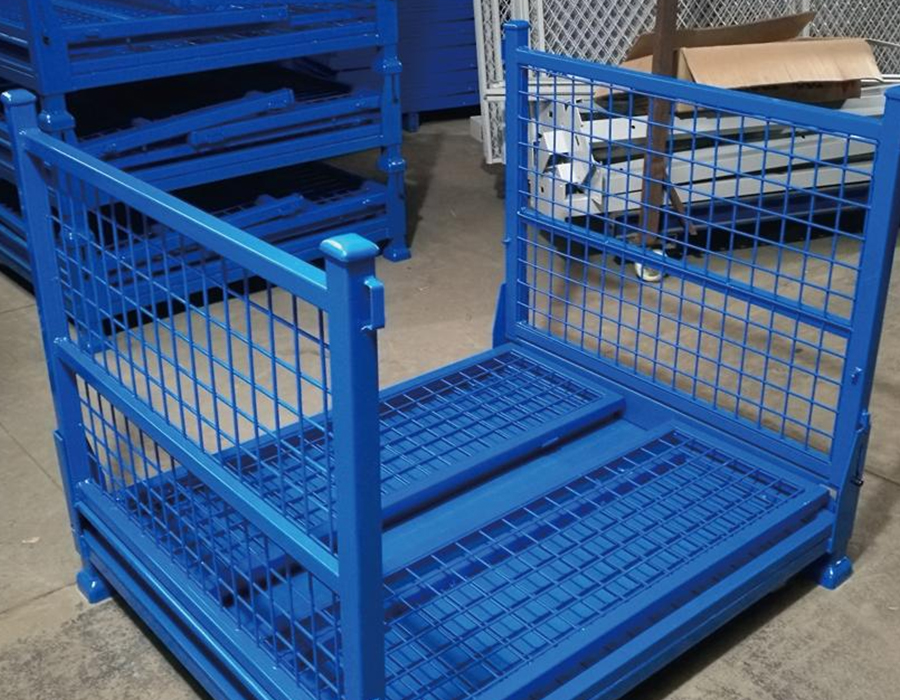
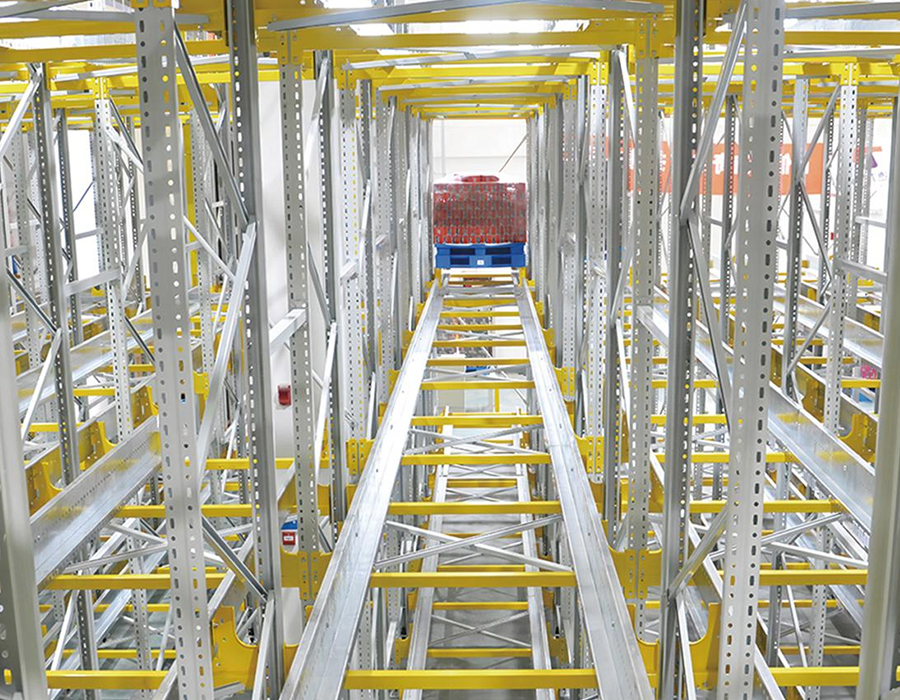
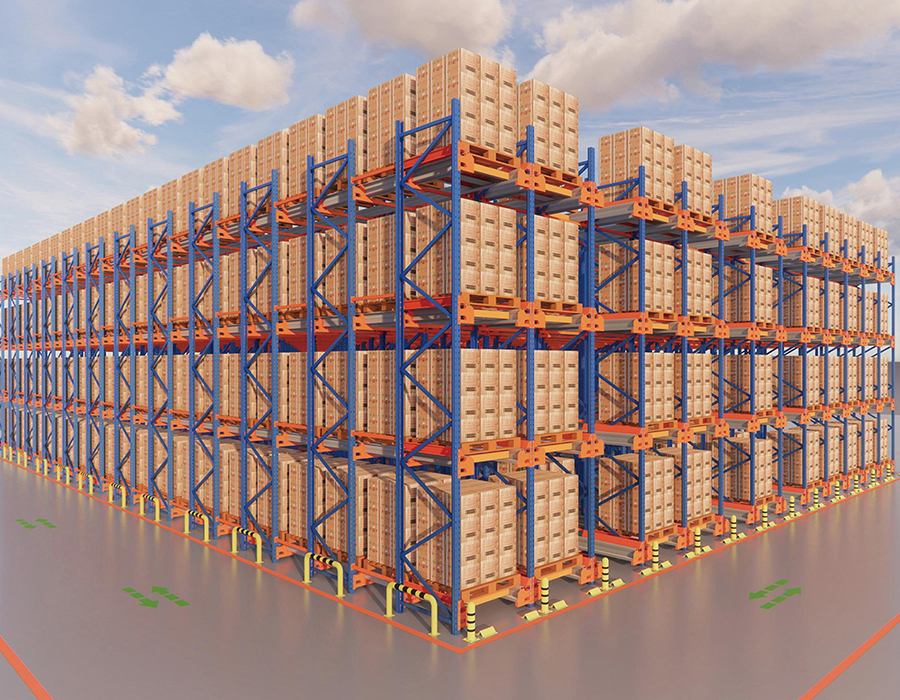
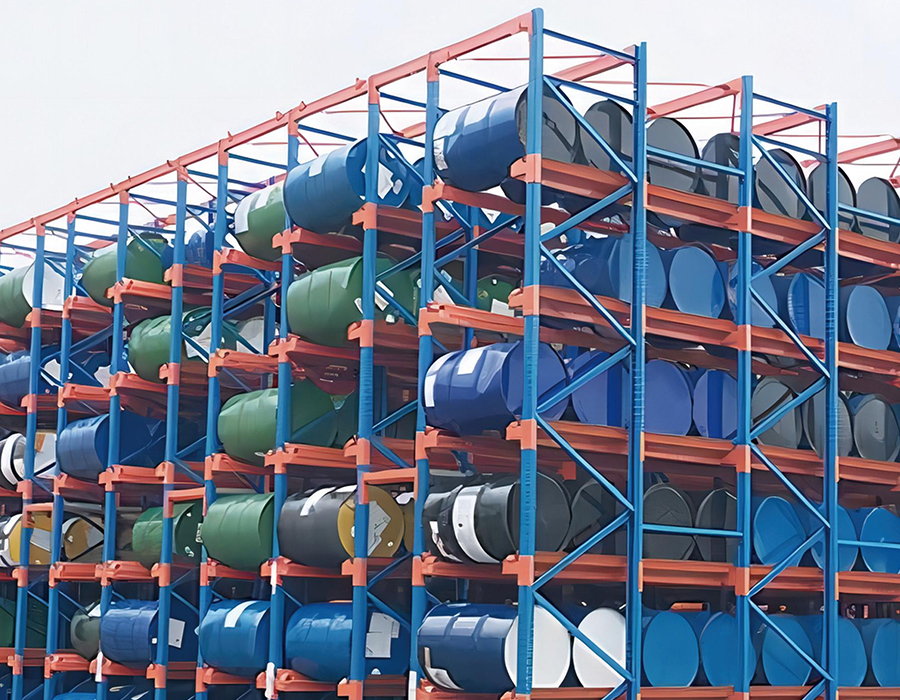
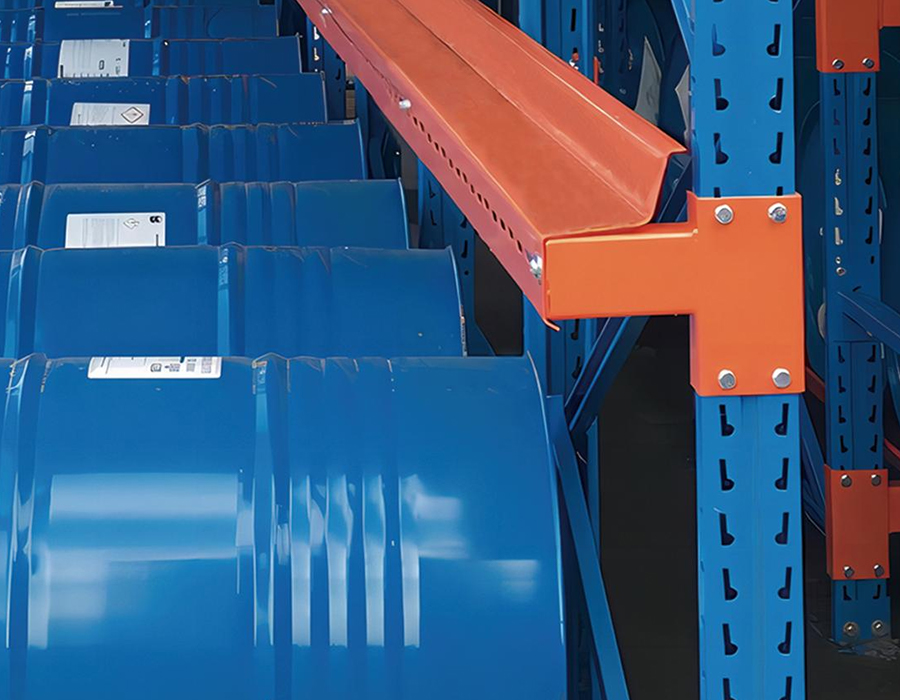
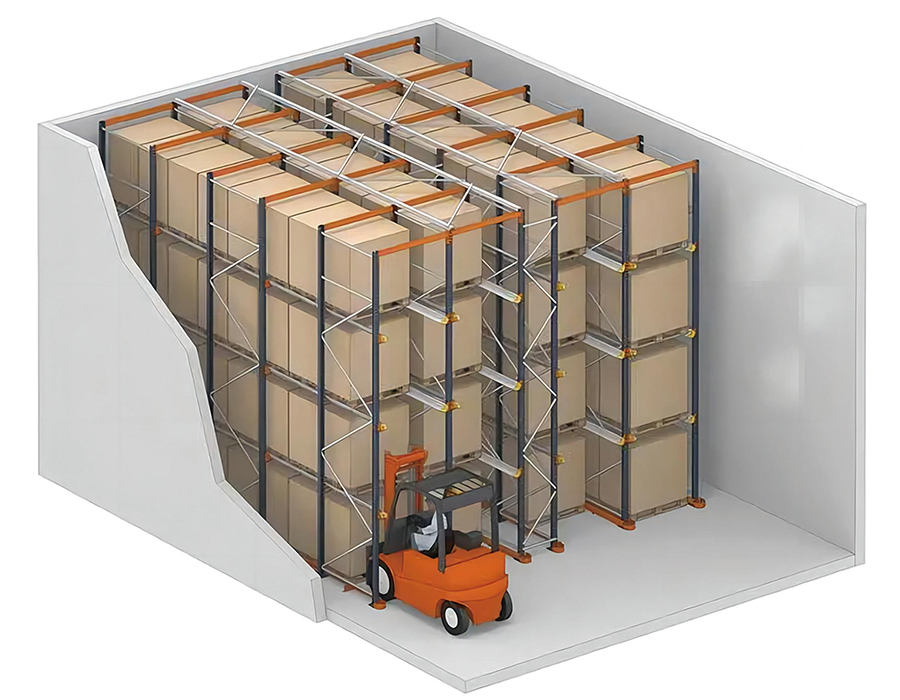
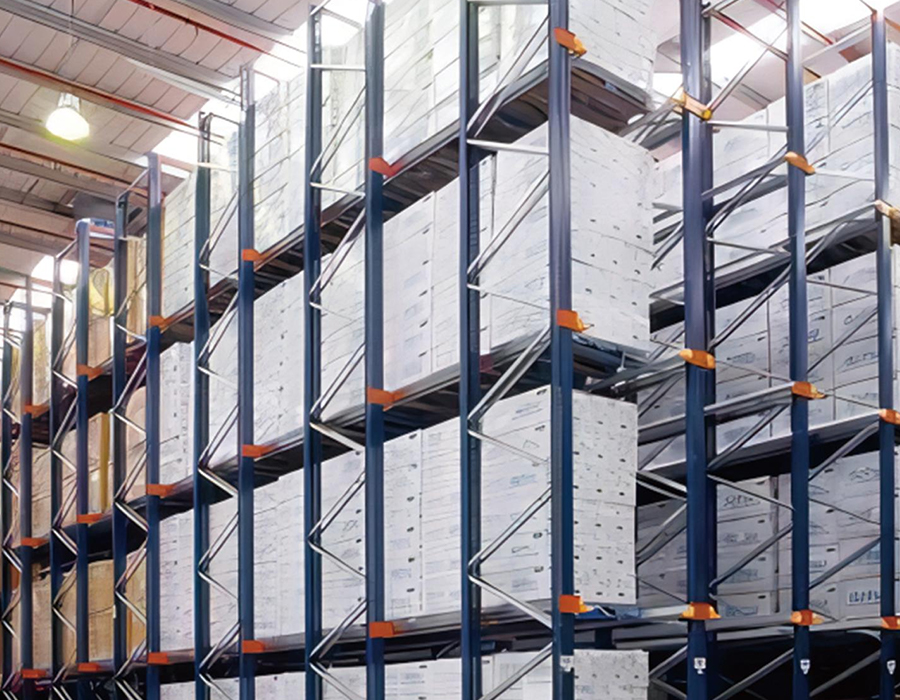
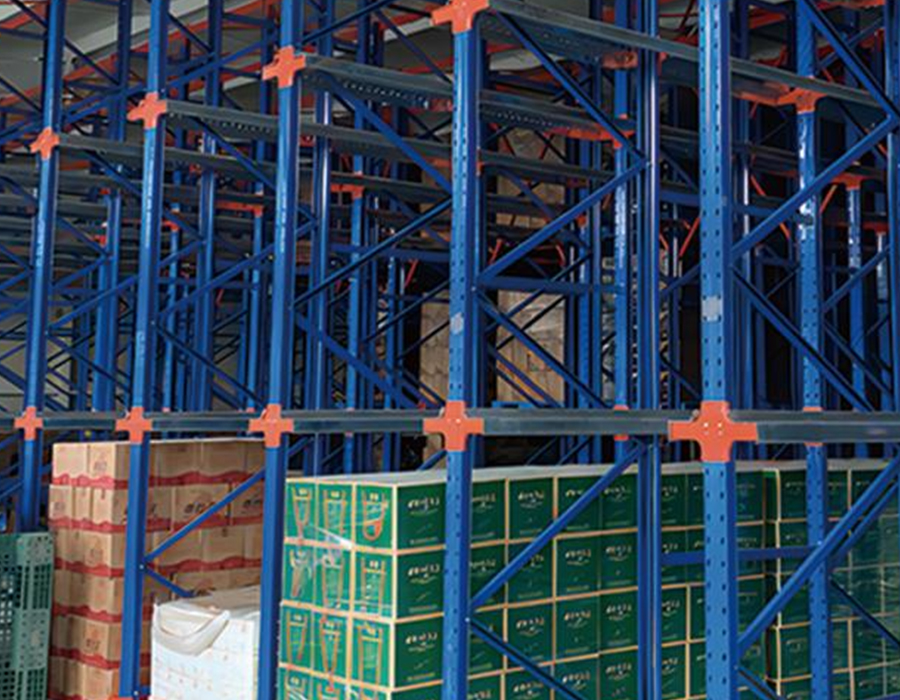
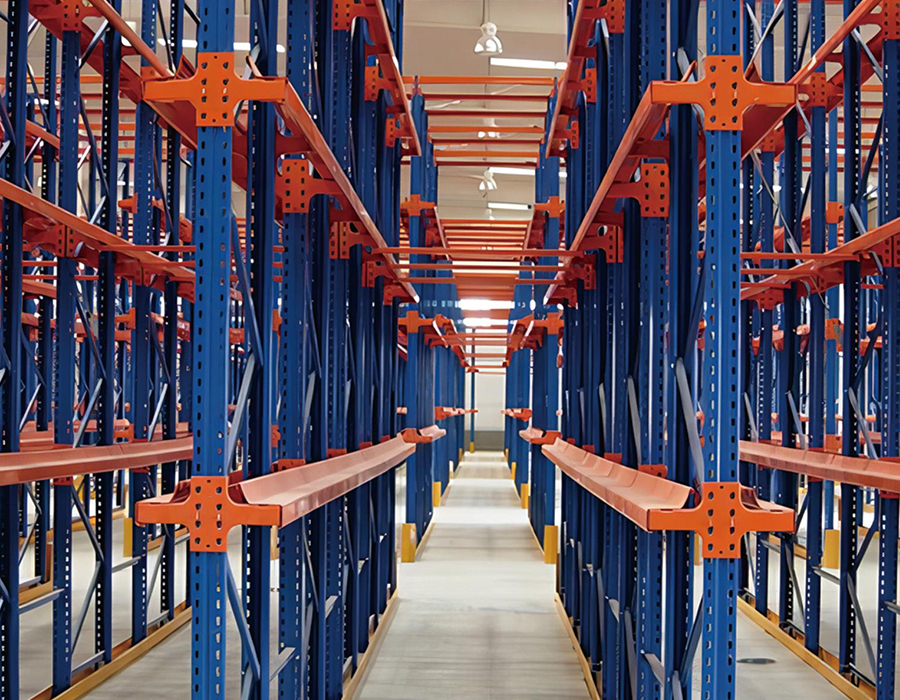
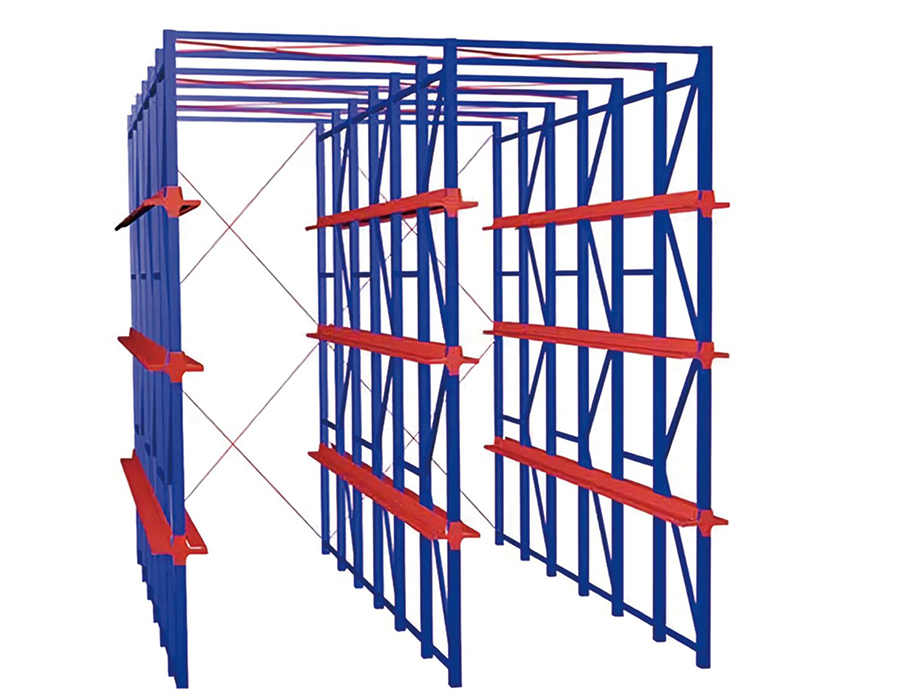
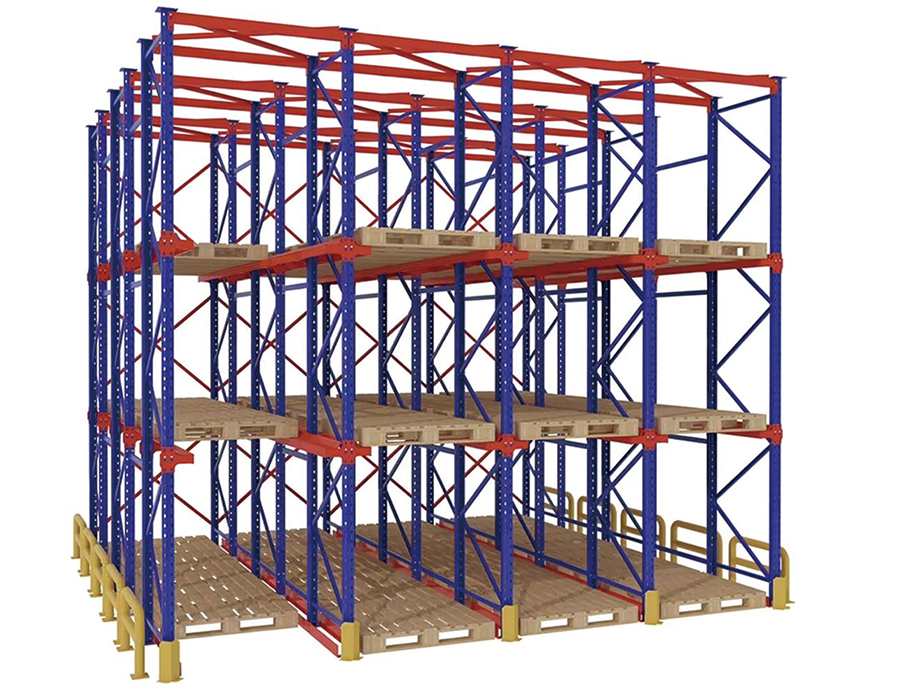
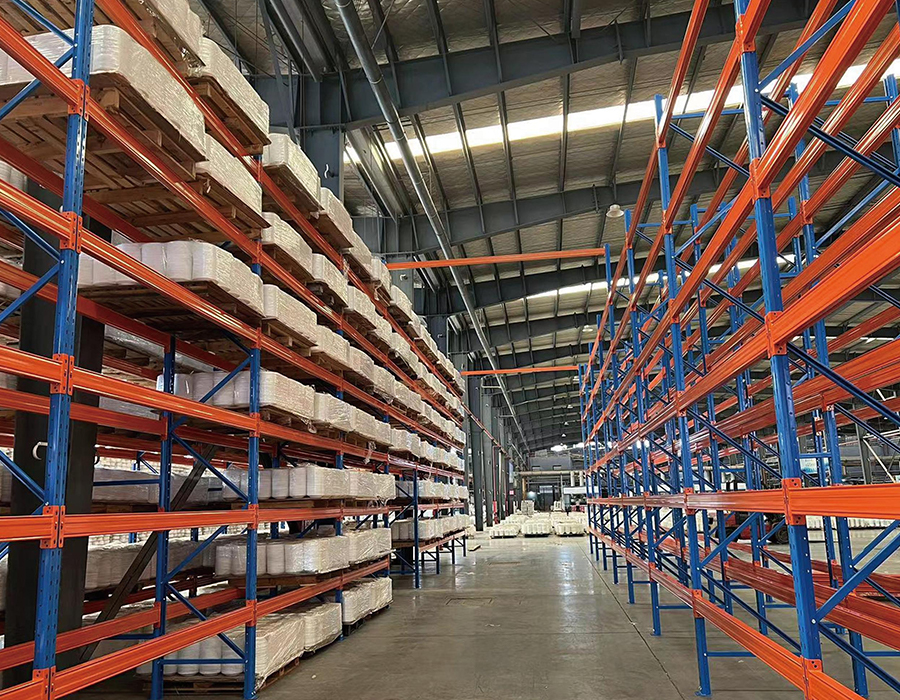
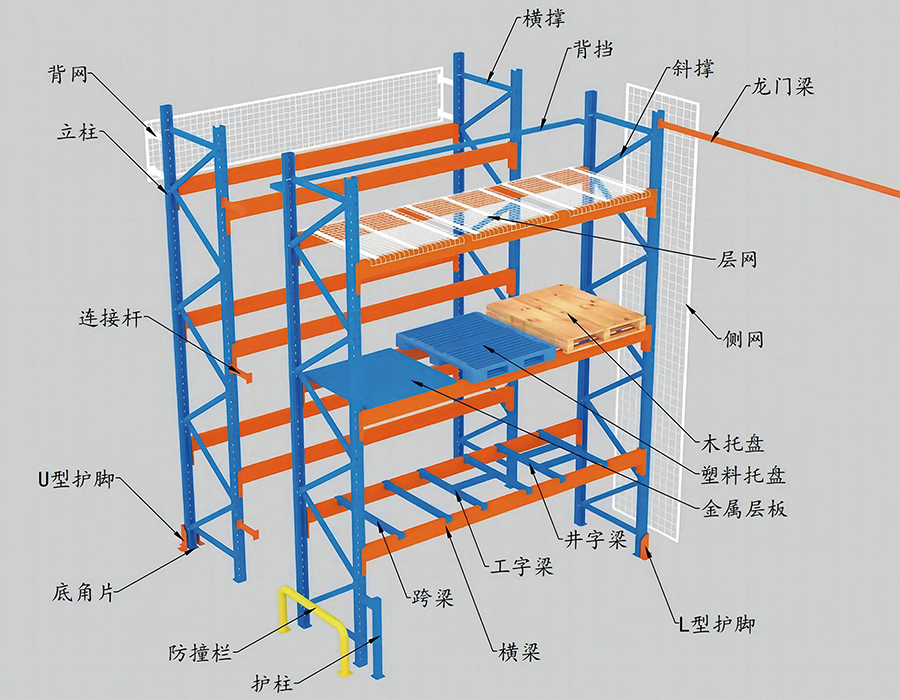
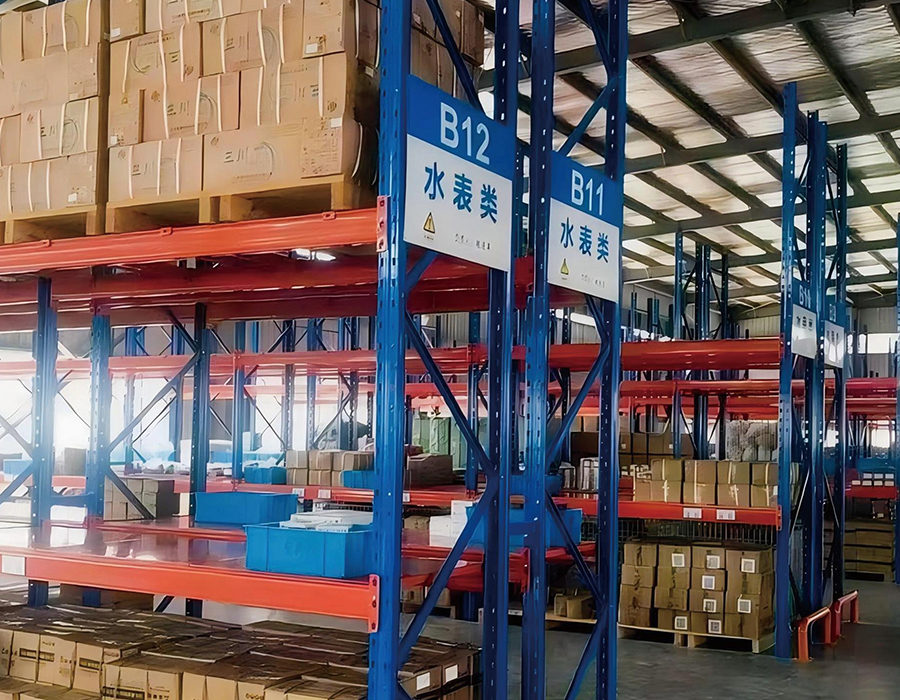
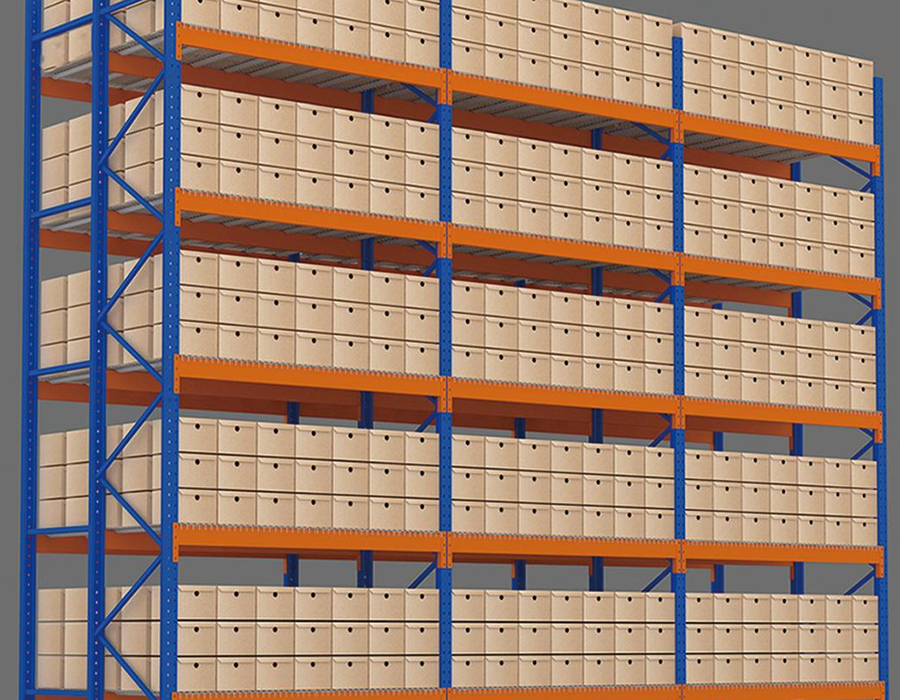
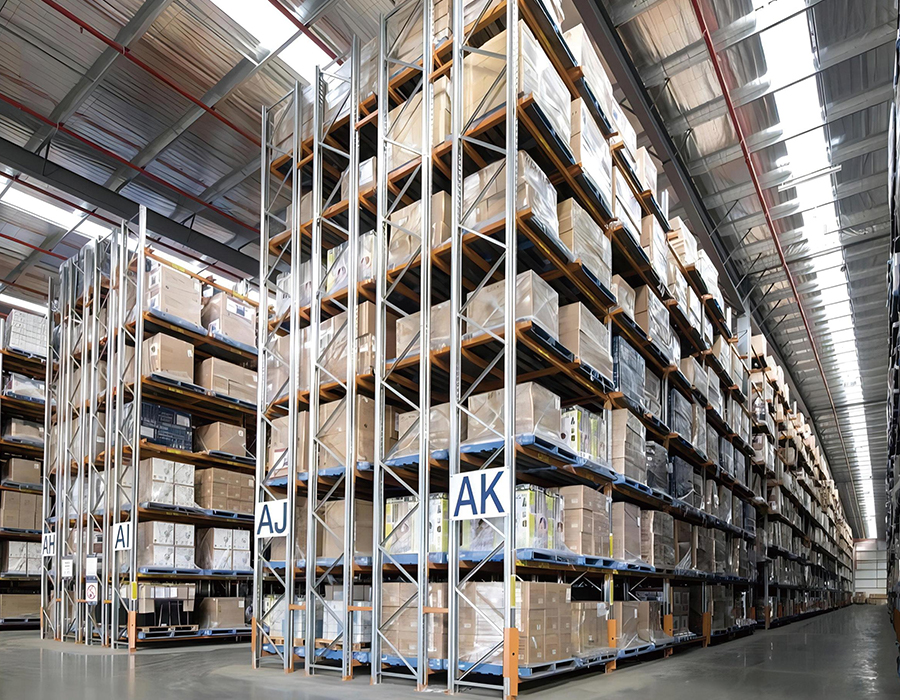
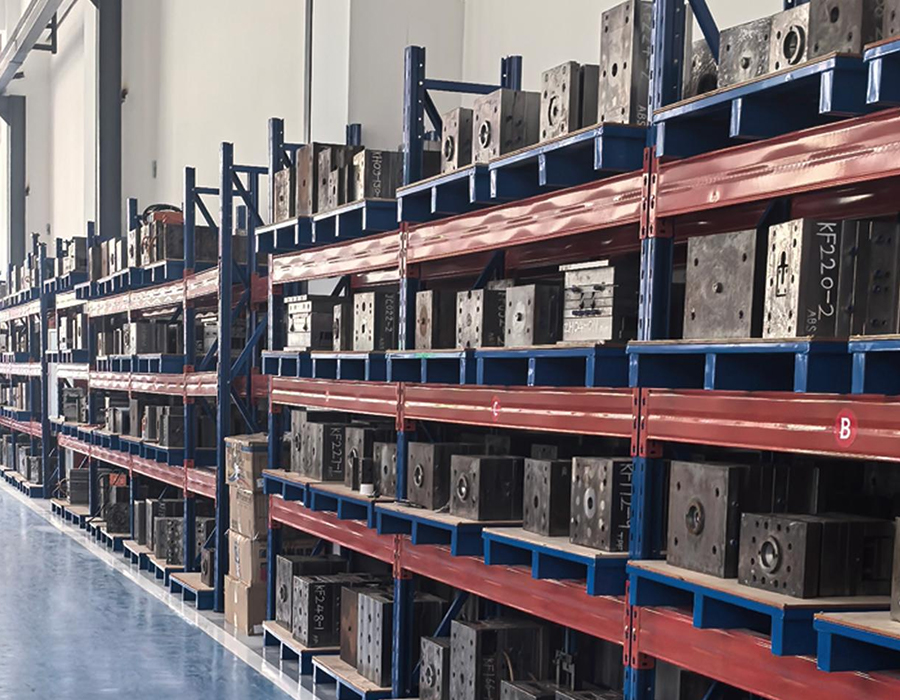
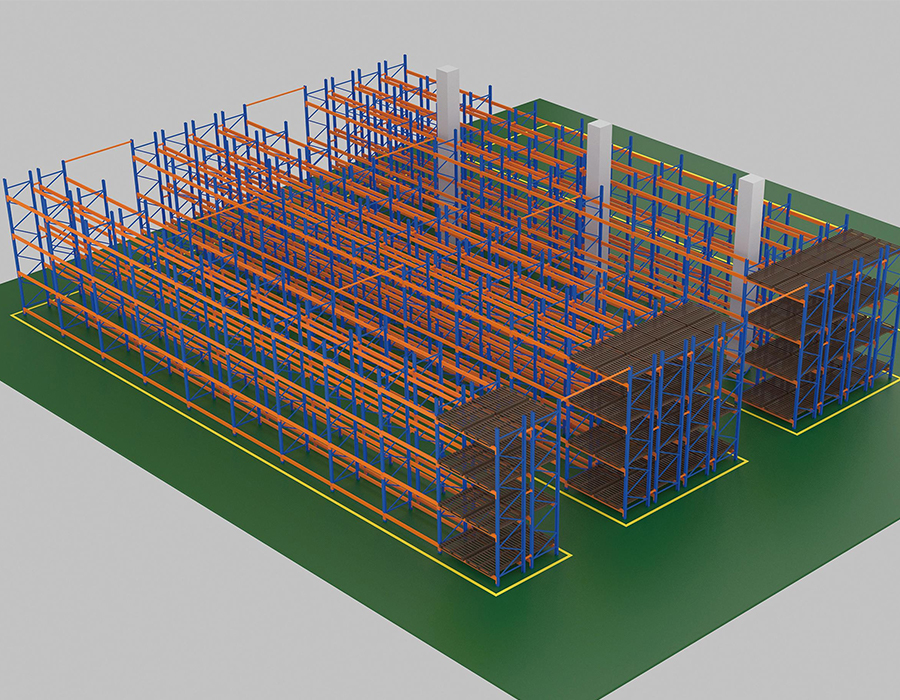
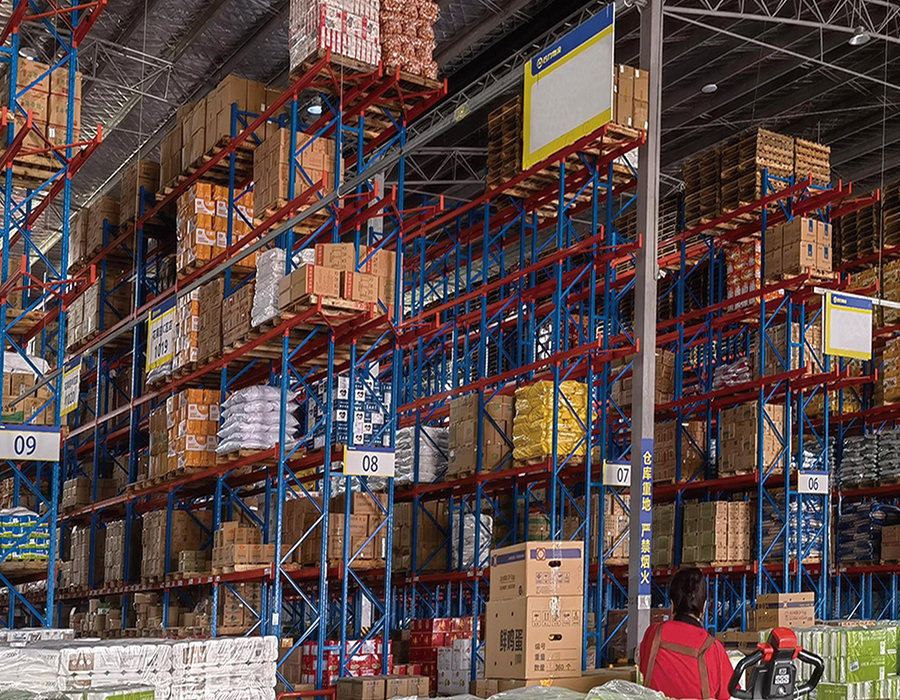
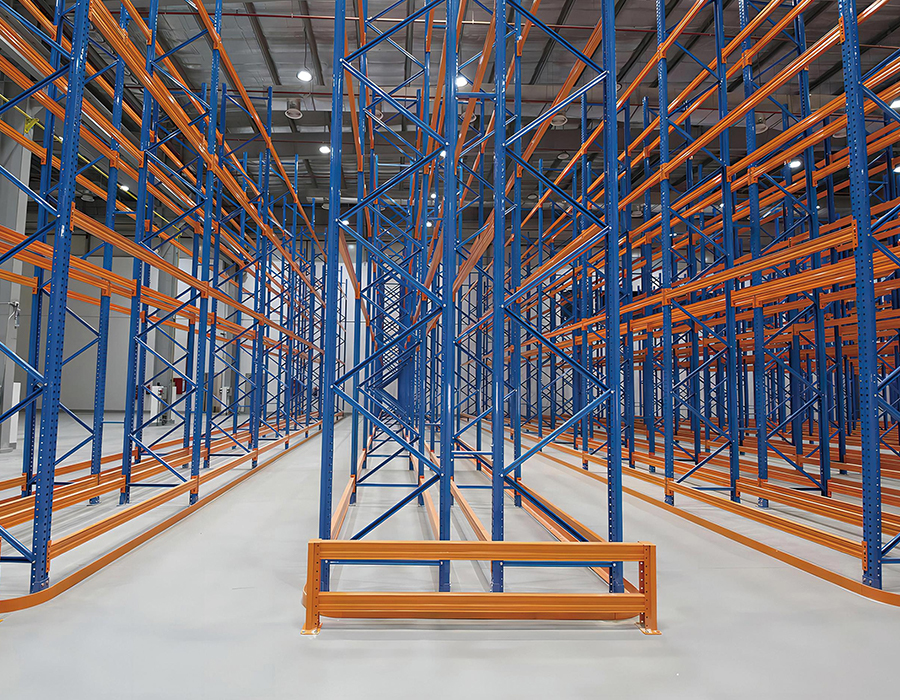
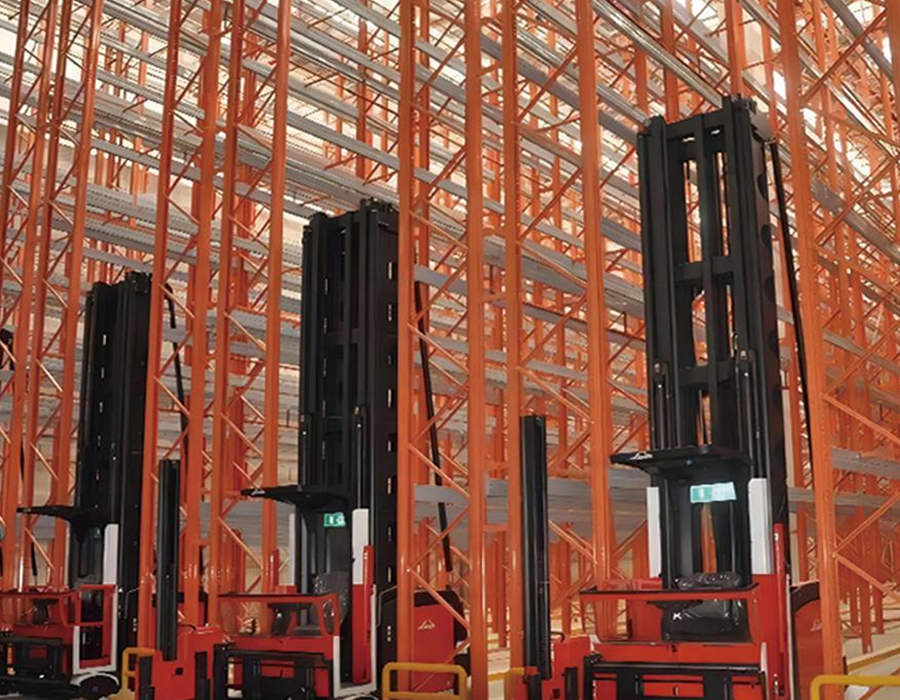
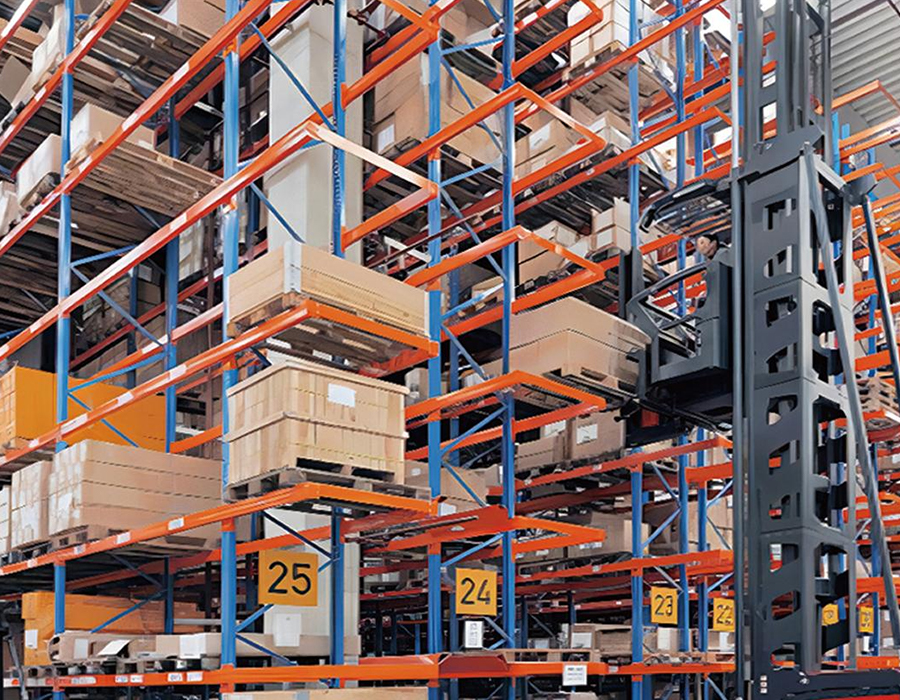
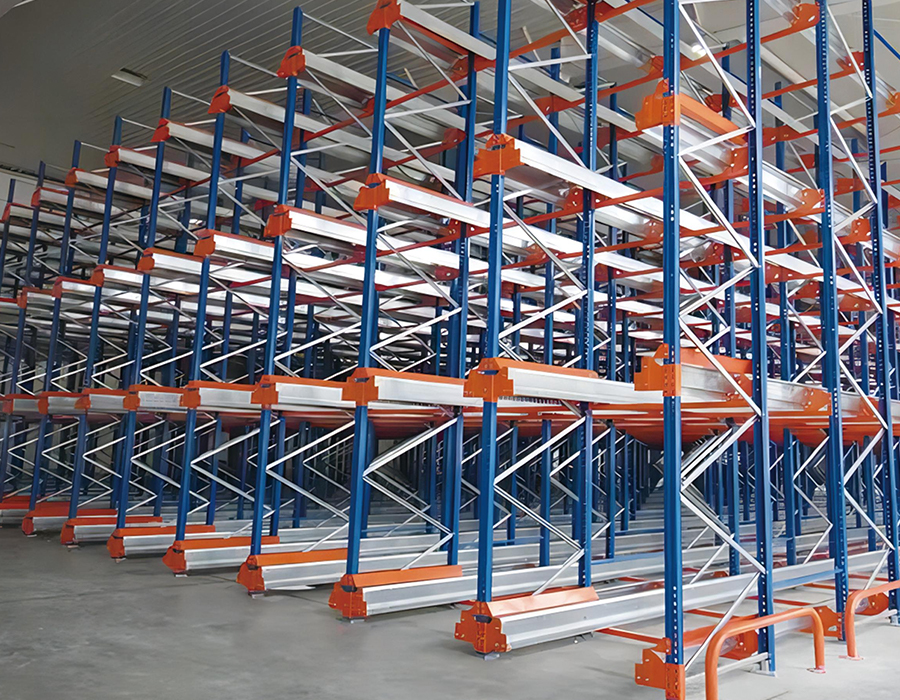
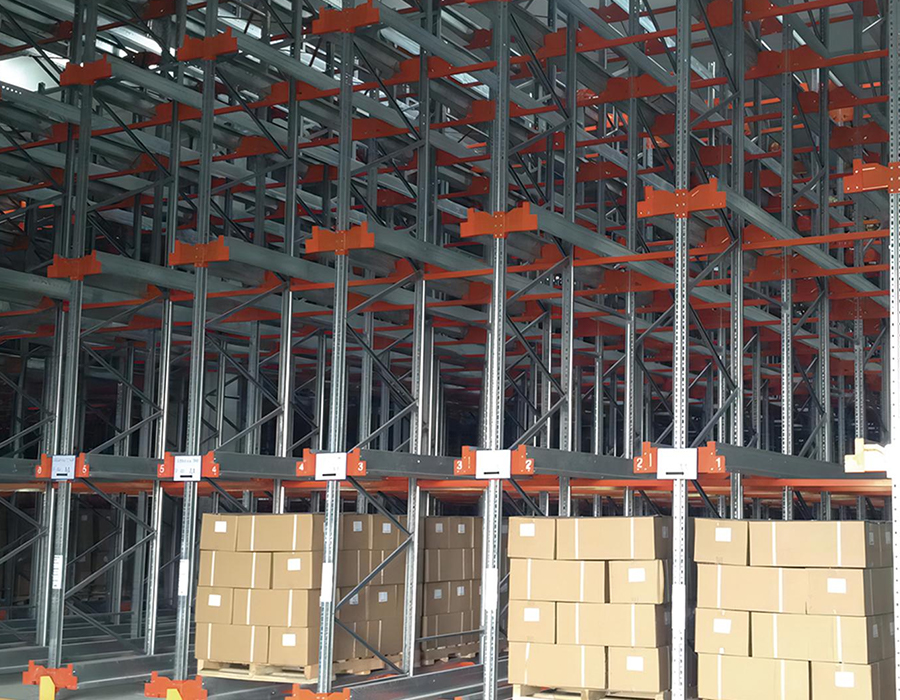
হেভি-ডিউটি প্যালেট র্যাকিং প্রাথমিক স্টোরেজ ইউনিট হিসাবে প্যালেটের চারপাশে নির্মিত শিল্প-গ্রেড স্টোরেজ সিস্টেমের সম্পূর্ণ পরিসরকে অন্তর্ভুক্ত করে — নির্বাচনী, ডবল গভীর, খুব সংকীর্ণ করিডোর, রেডিও শাটল, এবং ড্রাইভ-ইন কনফিগারেশন সহ — স্ট্যান্ডার্ড গুদামজাতকরণ থেকে উচ্চ-ঘনত্বের স্বয়ংক্রিয় কেন্দ্রে তৈরি করা সমাধানগুলিকে সক্ষম করে৷
সিস্টেমের প্রকারের উপর নির্ভর করে সর্বাধিক সঞ্চয়স্থানের উচ্চতা 10 মিটার থেকে 15 মিটার পর্যন্ত, পণ্য পরিসর জুড়ে 40% থেকে 70% পর্যন্ত স্থানের ব্যবহার। বিভিন্ন শিল্প এবং অপারেশনাল মডেলের স্বতন্ত্র ঘনত্ব এবং থ্রুপুট প্রয়োজনীয়তা মেটাতে সিস্টেমগুলি FIFO, LIFO এবং র্যান্ডম-অ্যাক্সেস ইনভেন্টরি রোটেশন সমর্থন করে।
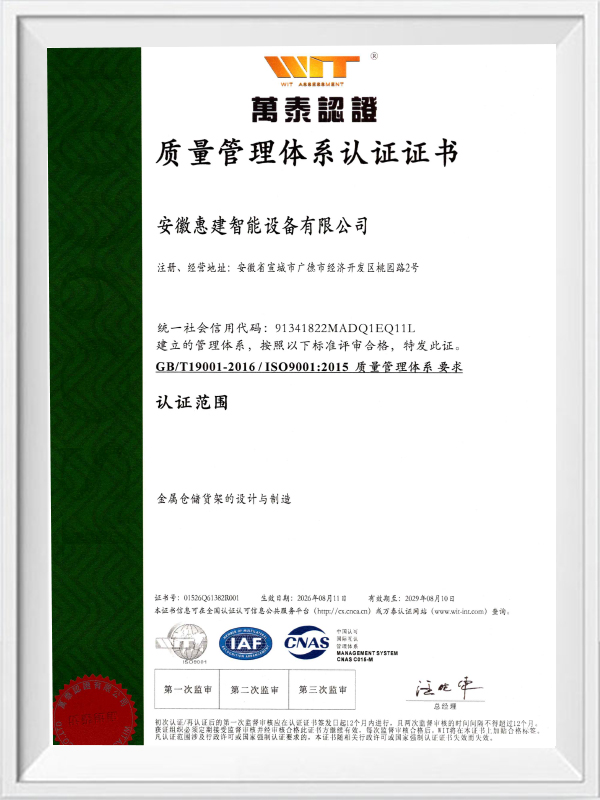
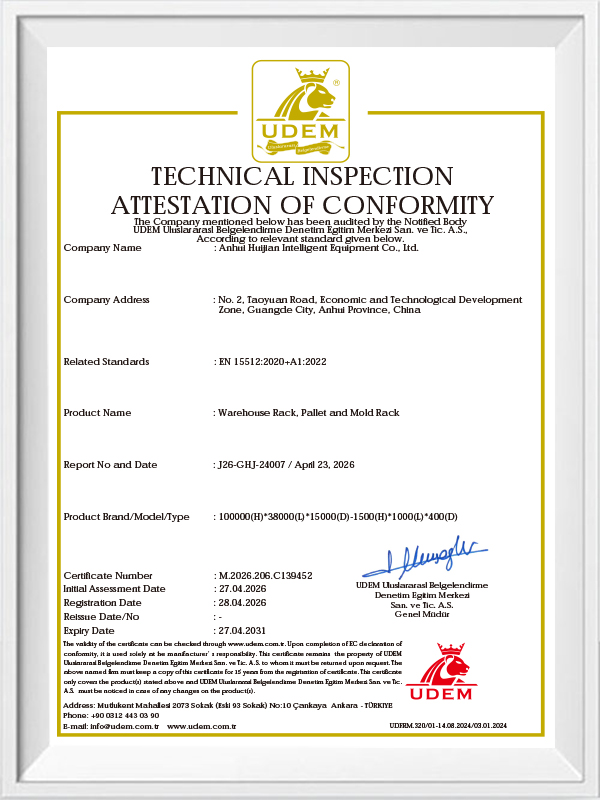
সমস্ত পণ্য একটি ISO 9001-প্রত্যয়িত মান ব্যবস্থাপনা সিস্টেমের অধীনে তৈরি করা হয়, কঠোর ইনকামিং ইস্পাত পরিদর্শন, প্রমাণিত অ্যান্টি-জারা পৃষ্ঠের চিকিত্সা এবং জাতীয় গুদাম র্যাকিং সুরক্ষা মানগুলির সাথে সঙ্গতিপূর্ণ কাঠামোগত লোড ডিজাইন - নিবিড় অপারেটিং অবস্থার অধীনে নির্ভরযোগ্য দীর্ঘমেয়াদী কর্মক্ষমতা নিশ্চিত করে৷
ই-কমার্স, এফএমসিজি, ম্যানুফ্যাকচারিং, ফার্মাসিউটিক্যালস, তামাক এবং কোল্ড-চেইন লজিস্টিকসে ব্যাপকভাবে গৃহীত, পরিসরটি পৌঁছানোর ট্রাক, টারেট ট্রাক, রেডিও শাটল, এবং স্বয়ংক্রিয় স্টোরেজ এবং পুনরুদ্ধার ব্যবস্থার সাথে নির্বিঘ্নে একীভূত করে, যেকোন প্রয়োজনীয় কাঠামোগত যুদ্ধের প্রজেক্ট গঠন করে।
| | |
| রাক টাইপ | নির্বাচনী প্যালেট রাক |
| ঘূর্ণন পদ্ধতি | ফার্স্ট-ইন, ফার্স্ট-আউট (FIFO) |
| স্টোরেজ ঘনত্ব | 40% |
| সর্বোচ্চ স্টোরেজ উচ্চতা | 15 মি |
| সহায়ক সরঞ্জাম | পৌঁছানোর ট্রাক, স্ট্যাকার ক্রেন এবং প্যালেটগুলির সাথে সামঞ্জস্যপূর্ণ |
| অ্যাক্সেসযোগ্যতা | উচ্চ অ্যাক্সেস হার |
| প্রধান অ্যাপ্লিকেশন শিল্প | সর্বাধিক ব্যবহৃত গুদাম রাক প্রায় সব শিল্প এবং পরিস্থিতিতে জন্য উপযুক্ত. |
| | রাক টাইপ | ডাবল ডিপ র্যাক |
| ঘূর্ণন পদ্ধতি | ৫০% ফার্স্ট-ইন, লাস্ট-আউট (FILO) | |
| স্টোরেজ ঘনত্ব | 50% | |
| সর্বোচ্চ স্টোরেজ উচ্চতা | 10 মি | |
| সহায়ক সরঞ্জাম | পৌঁছানোর ট্রাক, স্ট্যাকার ক্রেন এবং টেলিস্কোপিক কাঁটাচামচ সহ ফর্কলিফ্টের সাথে সামঞ্জস্যপূর্ণ। | |
| অ্যাক্সেসযোগ্যতা | অবিচলিত অ্যাক্সেস গতি | |
| প্রধান অ্যাপ্লিকেশন শিল্প | খাদ্য, কোল্ড স্টোরেজ, উৎপাদন, বিতরণ কেন্দ্র এবং চিকিৎসা শিল্পের মতো ছোট ব্যাচে বা বড় ব্যাচে একটি ছোট বৈচিত্র্য সহ আইটেমগুলি সংরক্ষণের জন্য উপযুক্ত৷ |
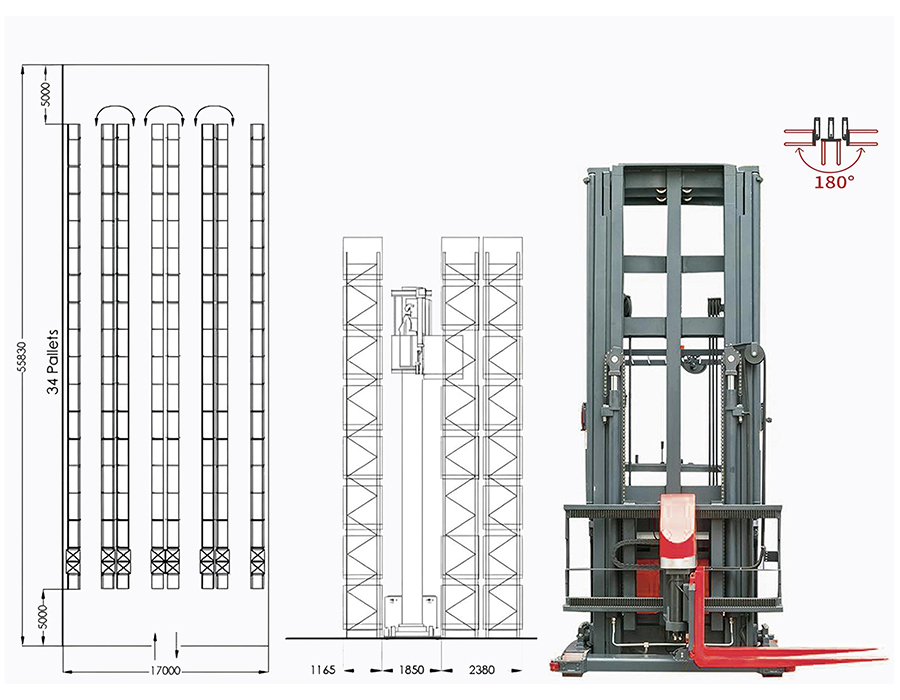
| | রাক টাইপ | খুব সরু আইল (VNA) র্যাক |
| ঘূর্ণন পদ্ধতি | এলোমেলো অ্যাক্সেস | |
| স্টোরেজ ঘনত্ব | 65% | |
| সর্বোচ্চ স্টোরেজ উচ্চতা | 14 মি | |
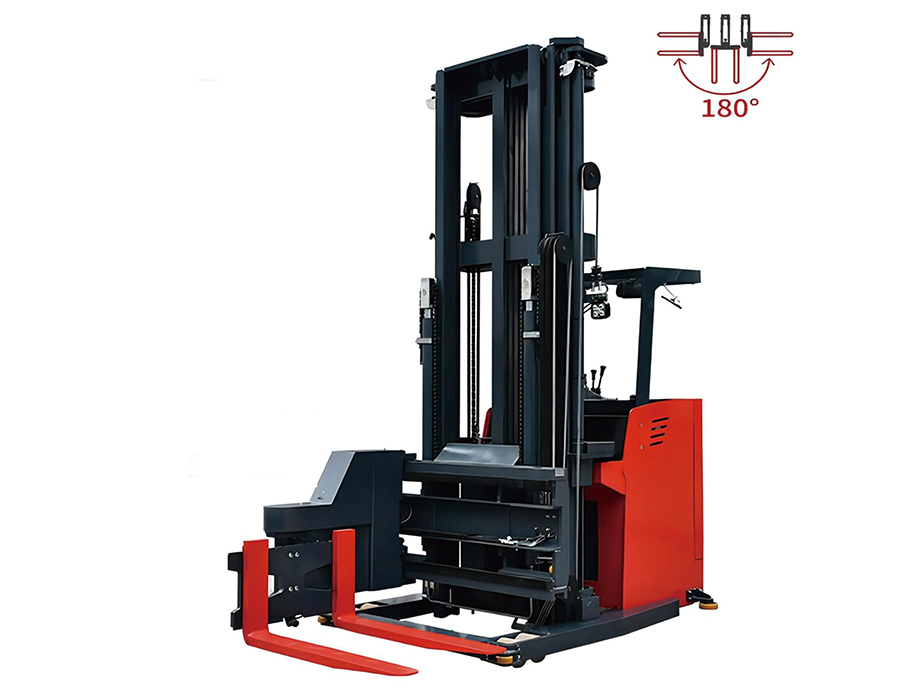
| সহায়ক সরঞ্জাম | ইলেক্ট্রোম্যাগনেটিক ইন্ডাকশন নেভিগেশন সহ নির্দেশিত রেলের মধ্যে তিন-মুখী স্ট্যাকার ক্রেন দ্বারা পরিচালিত। ম্যান-আপ এবং ইউনিট-আপ অপারেশন মোড সমর্থন করে। সর্বোচ্চ উত্তোলন উচ্চতা হল 14 মিটার, একটি ওয়ার্কিং আইল প্রস্থ 1.5m–2m, উচ্চ গুদাম স্থান ব্যবহার সক্ষম করে। | |
| অ্যাক্সেসযোগ্যতা | অবিচলিত অ্যাক্সেস গতি | |
| প্রধান অ্যাপ্লিকেশন শিল্প | বড় কার্গো ভলিউম, কদাচিৎ কার্গো চলাচল, উচ্চ সরবরাহের প্রয়োজনীয়তা এবং উচ্চ উপলব্ধ পরিষ্কার গুদামের উচ্চতা সহ পরিস্থিতিগুলির জন্য উপযুক্ত। |
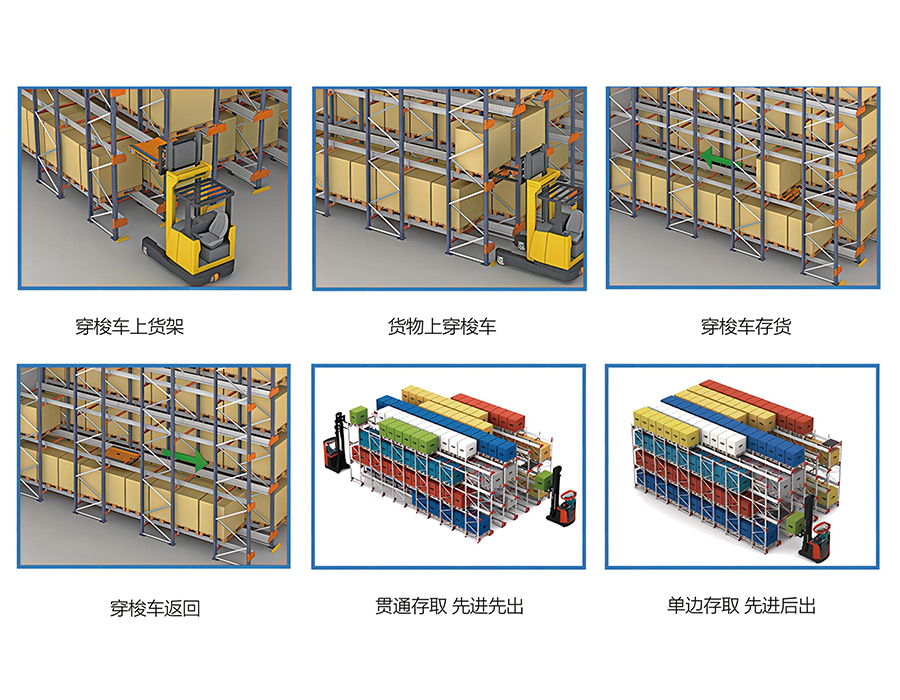
| | রাক টাইপ | শাটল রাক |
| ঘূর্ণন পদ্ধতি | ফার্স্ট-ইন, লাস্ট-আউট (FILO) / ফার্স্ট-ইন, ফার্স্ট-আউট (FIFO) | |
| স্টোরেজ ঘনত্ব | ৭০% | |
| সর্বোচ্চ স্টোরেজ উচ্চতা | 11মি | |
| সহায়ক সরঞ্জাম | ভারী-শুল্ক পৌঁছানোর ট্রাক এবং দ্বি-দিকনির্দেশক শাটল গাড়ির সাথে সামঞ্জস্যপূর্ণ। | |
| অ্যাক্সেসযোগ্যতা | অবিচলিত অ্যাক্সেস গতি | |
| প্রধান অ্যাপ্লিকেশন শিল্প | পাইকারি, কোল্ড স্টোরেজ, তামাক, খাদ্য, শিশুর পণ্য (ডাইপার), জরুরী সরবরাহ ইত্যাদির মতো বড় ব্যাচের আকার সহ উচ্চ-ভলিউম, কম-বৈচিত্র্যের স্টোরেজের জন্য উপযুক্ত। |
| | শেলফের ধরন | ড্রাইভ-ইন / ড্রাইভ-থ্রু র্যাক |
| টার্নওভার পদ্ধতি | ফার্স্ট-ইন, লাস্ট-আউট (FILO) | |
| স্টোরেজ ক্যাপাসিটি রেট | ৫০% | |
| সর্বোচ্চ স্টোরেজ উচ্চতা | 10 মি | |
| সহায়ক সরঞ্জাম | ভারী-শুল্ক পৌঁছানোর ট্রাক সঙ্গে সামঞ্জস্যপূর্ণ | |
| অ্যাক্সেস রেট | অবিচলিত অ্যাক্সেস গতি | |
| প্রধান অ্যাপ্লিকেশন শিল্প | SKU প্রতি বড় ব্যাচের আকার সহ উচ্চ-ভলিউম, কম-বৈচিত্র্যের স্টোরেজের জন্য উপযুক্ত, যেমন পাইকারি, কোল্ড স্টোরেজ, তামাক, খাবার ইত্যাদি। |
একটি শিফটের শেষে একটি গুদামের চিত্র করুন: প্রাপ্তি উপসাগরে অপেক্ষা করা সমাপ্ত পণ্যের প্যালেট, ...
আরও পড়ুনযখন একটি ফর্কলিফ্ট একটি র্যাক বিমের উপর একটি সম্পূর্ণ প্যালেট ফেলে দেয়, তখন কাঠামোটি স্ট্যাটি...
আরও পড়ুনAnhui Huijian Intelligent Equipment Co., Ltd. সম্প্রতি একটি জার্মান গুদামজাতকরণ এবং লজিস্টিক সলিউ...
আরও পড়ুনকেন মোল্ড র্যাকগুলি একটি মূল ওয়ার্কফ্লো টুল যে কোনো উৎপাদন পরিবেশে যা ছাঁচের উপর নির্ভর...
আরও পড়ুনলাইট-ডিউটি বোল্টলেস শেল্ভিং কী? লাইট-ডিউটি বোল্টলেস শেল্ভিং বাদাম, বোল্ট বা স্ক্রু একত্র...
আরও পড়ুনহেভি ডিউটি ইন্ডাস্ট্রিয়াল প্যালেট র্যাক স্পেসিফিকেশন শীটে মুদ্রিত লোড রেটিং একটি নির্দিষ্ট উপাদানের সম্পত্তি নয় - এটি একটি গণনাকৃত মান যা ইস্পাত গ্রেড, বিভাগের বেধ (গেজ), প্রোফাইল জ্যামিতি এবং অবিকৃত কলাম উচ্চতার মধ্যে মিথস্ক্রিয়া থেকে প্রাপ্ত। অভিন্ন ইস্পাত গ্রেড এবং বিবৃত ক্ষমতা সহ দুটি র্যাক লোডের অধীনে খুব ভিন্নভাবে আচরণ করতে পারে যদি তাদের খাড়া প্রোফাইলগুলি আলাদা হয়। সরবরাহকারীর উদ্ধৃতিগুলি মূল্যায়ন করার সময় এই পার্থক্যটি অত্যন্ত গুরুত্বপূর্ণ যেগুলি ক্রস-সেকশনটি নির্দিষ্ট না করে শুধুমাত্র একটি ক্ষমতা সংখ্যা তালিকাভুক্ত করে।
কলাম খাড়া প্রোফাইলে ভারী দায়িত্ব প্যালেট র্যাকিং সিস্টেম s সাধারণত খোলা বা আধা-বন্ধ বিভাগে রোল-গঠিত হয় — সবচেয়ে সাধারণ হল সি-চ্যানেল, আই-সেকশন, এবং টিয়ারড্রপ বা বক্স-কলাম প্রোফাইলগুলি হাই-বে অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয়। খোলা সি-চ্যানেলগুলি লাভজনক এবং তৈরি করা সহজ কিন্তু দুর্বল অক্ষ সম্পর্কে কম ব্যাসার্ধের gyration আছে, উচ্চতা বৃদ্ধির সাথে সাথে অক্ষীয় সংকোচনের অধীনে পার্শ্বীয় বাকলিংয়ের জন্য তাদের আরও সংবেদনশীল করে তোলে। বন্ধ বা আধা-বন্ধ বক্স কলামগুলি উভয় দিকে নিরপেক্ষ অক্ষ থেকে আরও উপাদান বিতরণ করে, উল্লেখযোগ্যভাবে বাকলিংয়ের প্রতিরোধের উন্নতি করে — যে কারণে কার্যত 10 মিটারের উপরে সমস্ত র্যাকিং বাক্স বা ভারী-প্রাচীরযুক্ত বন্ধ প্রোফাইল ব্যবহার করে।
গেজ হ্রাস একটি সাধারণ ব্যয়-কাটা পদ্ধতি যা পরিমাপ ছাড়া সনাক্ত করা কঠিন। 1.7 মিমি প্রকৃত বেধে উত্পাদিত একটি নামমাত্র 2.0 মিমি খাড়া তার ক্রস-বিভাগীয় ক্ষেত্রটির প্রায় 15% হারায় এবং এর জড়তার মুহুর্তের একটি অসামঞ্জস্যপূর্ণভাবে বড় অংশ হারায়। ব্যবহারিক পরিণতি হল এমন একটি র্যাক যা আদর্শ পরীক্ষাগার পরীক্ষার অবস্থার অধীনে উল্লিখিত লোড ক্ষমতা পূরণ করে কিন্তু বাস্তব-বিশ্বের অদ্ভুত লোডিং, প্রভাব, বা ফর্কলিফ্ট অপারেশন থেকে গতিশীল শক্তির অধীনে নিরাপত্তা মার্জিন হ্রাস করেছে। ক্রেতাদের ক্রয় চুক্তিতে ন্যূনতম গেজ সহনশীলতা উল্লেখ করা উচিত এবং মাত্রিক পরিদর্শন প্রতিবেদনের পাশাপাশি উপাদান শংসাপত্রের অনুরোধ করা উচিত।
লোড করা প্যালেট র্যাকিং-এ রশ্মির বিচ্যুতি নিছক একটি নান্দনিক উদ্বেগ নয় - এটি লোড পুনঃবন্টন এবং সংযোগকারী অখণ্ডতার জন্য সরাসরি প্রভাব সহ একটি কাঠামোগত সংকেত। FEM 10.2.02 র্যাকিং কোড এবং চীনের GB/T 25820 সহ শিল্পের মানগুলি নির্দিষ্ট করে যে সম্পূর্ণ রেটেড লোডের অধীনে অনুভূমিক মরীচির প্রতিবিক্ষেপ পরিষেবাযোগ্যতার সীমা হিসাবে স্প্যান/200 এর বেশি হওয়া উচিত নয়। একটি স্ট্যান্ডার্ড 2,700 মিমি বিম স্প্যানের জন্য, এটি সর্বোচ্চ 13.5 মিমি মিড-স্প্যান ডিফ্লেকশনের সমান। এই সীমা অতিক্রম করা অবিলম্বে ব্যর্থতার গ্যারান্টি দেয় না, তবে এটি নির্দেশ করে যে মরীচিটি তার নকশার খামের প্রান্তে কাজ করছে।
গঠনগতভাবে কী ঘটে যখন বিমগুলি অত্যধিকভাবে বিচ্যুত হয় প্রায়শই ভুল বোঝা যায়। প্রাথমিক ঝুঁকিটি বীম ফ্র্যাকচার নয় - এটি পুনরাবৃত্ত লোডিং এবং আনলোডিং চক্রের অধীনে বিম থেকে খাড়া সংযোগকারীর প্রগতিশীল আলগা হয়ে যাওয়া। বেশিরভাগ হেভি ডিউটি প্যালেট র্যাকিং সিস্টেম একটি হুক-ইন সেফটি লকিং কানেক্টর ব্যবহার করে যেখানে বীম ট্যাবটি খাড়া কলামে একটি পাঞ্চড স্লট যুক্ত করে। গতিশীল প্যালেট প্লেসমেন্টের অধীনে যখন বিমগুলি বারবার বিচ্যুত হয় এবং পুনরুদ্ধার করে, তখন সংযোগকারী এনগেজমেন্ট পয়েন্টে মাইক্রো-আন্দোলন অনুভব করে। সময়ের সাথে সাথে, এটি হুকের ডগায় ইস্পাতকে শক্ত করে, অবশেষে ট্যাব ক্র্যাকিং বা স্লট বিকৃতি ঘটায় যা সংযোগকারীর পুল-আউট প্রতিরোধকে তার রেট মানের নীচে কমিয়ে দেয়।
সংশোধনমূলক পদ্ধতি সবসময় মরীচি গভীরতা বৃদ্ধি করা হয় না। কখনও কখনও আরও কার্যকর সমাধান হল উপসাগরের প্রস্থ হ্রাস করা — 2,700 মিমি থেকে 2,400 মিমি স্প্যানে ধাপে ধাপে স্টিলের ওজন আনুপাতিকভাবে বৃদ্ধি না করে নাটকীয়ভাবে সর্বাধিক নমন মুহূর্ত এবং বিচ্যুতি হ্রাস করে। আমাদের ভারী দায়িত্ব শিল্প প্যালেট racks স্প্যান-টু-গভীর অনুপাতের সাথে ডিজাইন করা হয়েছে যা প্রকৃত বিচ্যুতি গণনার বিপরীতে যাচাই করা হয়েছে, শুধুমাত্র স্ট্যাটিক লোড টেবিল নয়, এটি নিশ্চিত করে যে সিস্টেমের সম্পূর্ণ পরিষেবা জীবন জুড়ে দীর্ঘমেয়াদী সংযোগকারীর অখণ্ডতা বজায় থাকে।
স্ট্যান্ডার্ড প্যালেট র্যাকিং লোড গণনা অনুমান করে যে প্যালেট লোডগুলি বিমের উপর কেন্দ্রীভূত হয় এবং প্যালেটটি দুটি বিম রেলের মধ্যে সম্পূর্ণরূপে সমর্থিত। অনুশীলনে, প্যালেটগুলি প্রায়শই রশ্মির মুখের উপর ঝুলে থাকে, রেলগুলির মধ্যে অসমমিতভাবে বসে থাকে, অথবা তাদের স্ট্রিংগারগুলিকে লম্বের পরিবর্তে মরীচির সমান্তরালে চলতে থাকে। এই বিচ্যুতিগুলির প্রত্যেকটি লোডের উন্মত্ততার পরিচয় দেয় যা স্ট্যান্ডার্ড ক্ষমতা টেবিলের জন্য দায়ী নয়, তবুও তারা উচ্চ-থ্রুপুট গুদামগুলিতে নিয়মিতভাবে ঘটে।
যখন একটি প্যালেট সামনের রশ্মির মুখকে 100-150 মিমি ওভারহ্যাং করে — সরু বে প্রস্থে GMA প্যালেটের সাথে সাধারণ — কার্যকরী লোড পয়েন্টটি সোজা ফ্রেমের সমতলের সামনের দিকে সরে যায়। এটি সামনের রশ্মির উপর একটি টিপিং মুহূর্ত প্রবর্তন করে যা সংযোগকারীকে তার উল্লম্ব শিয়ার লোড ছাড়াও প্রতিরোধ করতে হবে। সম্মিলিত চাহিদা রশ্মির উল্লিখিত প্যালেট ক্ষমতার নীচে লোডগুলিতে সংযোগকারীর রেট করা পুল-আউট প্রতিরোধকে অতিক্রম করতে পারে। একই প্রভাব ঘটে যখন প্যালেটগুলিকে বিমের সমান্তরালে স্ট্রিংগারের সাথে স্থাপন করা হয়, পুরো প্যালেট বেস জুড়ে পৃষ্ঠের যোগাযোগের পরিবর্তে দুটি ঘনীভূত লাইন লোড তৈরি করে।
হেভি ডিউটি প্যালেট র্যাকিং সিস্টেমে অনিয়মিত প্যালেটগুলি পরিচালনার ক্ষেত্রে ব্যবহৃত একটি ব্যবহারিক প্রশমন হল প্যালেট সাপোর্ট বার স্থাপন করা — ক্রস-মেম্বারগুলি উপসাগরের মধ্যবিন্দুতে বিমের সাথে লম্বভাবে স্থাপন করা হয়। এই বারগুলি প্যালেটগুলির জন্য একটি তৃতীয় যোগাযোগ বিন্দু প্রদান করে, বিন্দু লোডিংকে বিতরণকৃত লোডিং-এ রূপান্তরিত করে এবং একই প্যালেট ওজনের জন্য 40% পর্যন্ত মরীচির বিচ্যুতি হ্রাস করে। তারা একটি অর্থপূর্ণ সেকেন্ডারি নিরাপত্তা ফাংশন যোগ করে, মরীচি সংযোগকারী ব্যর্থতার ক্ষেত্রে বিমের মধ্যে ড্রপ থেকে প্যালেটগুলিকে প্রতিরোধ করে।
খাড়া ফ্রেমের গভীরতা — একটি ফ্রেম তৈরি করে এমন দুটি খাড়া কলামের মধ্যে সামনে-থেকে-পিছনে পরিমাপ করা মাত্রা — ঘোষিত লোডকে সমর্থন করার জন্য প্রয়োজনীয় ন্যূনতম সময়ে ঘন ঘন নির্দিষ্ট করা হয়, যা স্ট্যান্ডার্ড একক-গভীর নির্বাচনী র্যাকিংয়ের জন্য সাধারণত 800 মিমি বা 1,000 মিমি হয়। যাইহোক, ফ্রেমের গভীরতা উল্টানো শক্তির বিরুদ্ধে র্যাকিং সিস্টেমের স্থায়িত্বের উপর সরাসরি এবং উল্লেখযোগ্য প্রভাব ফেলে এবং সমস্ত অ্যাপ্লিকেশনে ন্যূনতম গভীরতা নির্বাচন করা ভারী দায়িত্ব পরিবেশে একটি মিথ্যা অর্থনীতি।
| ফ্রেমের গভীরতা | সাধারণ আবেদন | উল্টে যাওয়া প্রতিরোধ | বেস ফুটপ্রিন্ট প্রভাব | আপেক্ষিক উপাদান খরচ |
| 600 মিমি | হালকা থেকে মাঝারি ডিউটি, কম উচ্চতা | কম | ন্যূনতম | বেস রেফারেন্স |
| 800 মিমি | স্ট্যান্ডার্ড সিলেক্টিভ র্যাকিং 8 মি পর্যন্ত | পরিমিত | ছোট করিডোর প্রভাব | 8-12% |
| 1,000 মিমি | হেভি ডিউটি প্যালেট র্যাকিং, উচ্চ উপসাগর | ভাল | পরিমিত | 18-22% |
| 1,200 মিমি | খুব ভারী লোড, সিসমিক জোন, AS/RS | চমৎকার | তাৎপর্যপূর্ণ — করিডোর পুনরায় নকশা প্রয়োজন | 28-35% |
10 মিটারের উপরে হাই-বে হেভি ডিউটি প্যালেট র্যাকিং সিস্টেমে, খাড়ার সরুত্ব অনুপাত - এটির উচ্চতা তার ন্যূনতম ব্যাসার্ধ দ্বারা বিভাজিত - শুধুমাত্র অক্ষীয় লোডের পরিবর্তে গভর্নিং ডিজাইন প্যারামিটারে পরিণত হয়। গভীরতর ফ্রেমগুলি অন্তর্নিহিতভাবে কলামের কেন্দ্ররেখা থেকে দীর্ঘ অনুভূমিক দূরত্বে খাড়াকে বন্ধন করে, যা ফ্রেমের সমাবেশের জাইরেশনের কার্যকর ব্যাসার্ধ বাড়ায় এবং সমালোচনামূলক বাকলিং লোড বাড়ায়। এই কারণেই একটি 1,000 মিমি বা 1,200 মিমি ফ্রেমের অতিরিক্ত উপাদান ব্যয় সাধারণত প্রয়োজনীয় খাড়া অংশের ওজন হ্রাসের দ্বারা ন্যায়সঙ্গত হয় যা আংশিকভাবে বৃহত্তর তির্যক ব্রেসিং সদস্যদের অতিরিক্ত ব্যয়কে অফসেট করে।
বেশিরভাগ গুদাম কর্মী এবং এমনকি অনেক সংগ্রহকারী দল অনুমান করে যে র্যাক অ্যাঙ্কর বোল্টগুলি প্রাথমিকভাবে অনুভূমিক শিয়ার ফোর্সকে প্রতিরোধ করে - ফর্কলিফ্ট প্রভাব বা ভূমিকম্পের কার্যকলাপ থেকে পার্শ্বীয় ধাক্কা। বাস্তবে, বেশিরভাগ হেভি ডিউটি প্যালেট র্যাকিং কনফিগারেশনে র্যাক বেস অ্যাঙ্করগুলির জন্য গভর্নিং লোড কেস হল উল্লম্ব পুল-আউট টেনশন, অনুভূমিক শিয়ার নয়। এটি বোঝা কীভাবে অ্যাঙ্করগুলিকে নির্দিষ্ট করা এবং পরিদর্শন করা উচিত তার যুক্তিকে বিপরীত করে।
প্রক্রিয়াটি সহজবোধ্য: যখন একটি র্যাক ফ্রেম একটি উল্টে যাওয়ার মুহুর্তের শিকার হয় — তা একটি উদ্ভট প্যালেট লোড থেকে হোক, উচ্চতায় একটি ফর্কলিফ্ট প্রভাব, বা সিসমিক পাশ্বর্ীয় ত্বরণ - ফ্রেমের উত্তেজনার দিকের বেসপ্লেটটি স্লাইডের পরিবর্তে উঠে যায়। সেই দিকের নোঙ্গর বল্টু উত্তেজনার মধ্যে সম্পূর্ণ উত্থান শক্তিকে প্রতিরোধ করতে হবে। পাঁচটি স্তর জুড়ে প্রতি স্তরে 4,000 কেজিতে লোড করা একটি 10m-উচ্চ ভারী শুল্ক র্যাকের জন্য, নকশার প্রভাবের অধীনে টেনশন অ্যাঙ্করে গণনাকৃত উত্থান শক্তি 15-20 kN অতিক্রম করতে পারে। স্ট্যান্ডার্ড কংক্রিটে স্ট্যান্ডার্ড M12 এক্সপেনশন অ্যাঙ্করগুলি এমবেডমেন্ট গভীরতা এবং কংক্রিটের গ্রেডের উপর নির্ভর করে শুধুমাত্র 8-12 kN পুল-আউট ক্ষমতা অর্জন করে — চাহিদার খুব কম।
সঠিক স্পেসিফিকেশন পদ্ধতির তিনটি যাচাইকৃত পরামিতি জড়িত: ইনস্টলেশন অবস্থানে কংক্রিট সংকোচন শক্তি (বেশিরভাগ ভারী শুল্ক অ্যাপ্লিকেশনের জন্য সর্বনিম্ন C25), অ্যাঙ্কর এম্বেডমেন্ট গভীরতা (শুধু বোল্টের দৈর্ঘ্য নয় - বেসপ্লেট বেধ এবং যেকোনো লেভেলিং গ্রাউটের অনুমতি দেওয়ার পরে কার্যকর এমবেডমেন্ট), এবং নিকটতম কংক্রিট জয়েন্ট বা প্রান্ত থেকে প্রান্ত দূরত্ব। অন-সাইটে ইনস্টল করা পরীক্ষা অ্যাঙ্করগুলি থেকে পুল-আউট পরীক্ষার ফলাফল হল সবচেয়ে নির্ভরযোগ্য যাচাইকরণ পদ্ধতি এবং যে কোনও প্রকল্পে এটির প্রয়োজন হওয়া উচিত যেখানে গণনাকৃত উত্থান চাহিদা অ্যাঙ্করের ক্যাটালগ পুল-আউট ক্ষমতার 60% এর বেশি।
একটি মধ্যে করিডোর প্রস্থ ভারী দায়িত্ব শিল্প তৃণশয্যা racking বিন্যাসটি কেবল একটি ট্রাফিক-ব্যবস্থাপনার সিদ্ধান্ত নয় — এটি একটি সিস্টেম ইঞ্জিনিয়ারিং সীমাবদ্ধতা যা একই সাথে ফর্কলিফ্টের ধরন, সর্বোচ্চ র্যাকের উচ্চতা, থ্রুপুট রেট এবং মোট স্টোরেজ ঘনত্ব নির্ধারণ করে। এই ভেরিয়েবলগুলি শক্তভাবে সংযুক্ত করা হয়, এবং অন্যটিকে মডেল না করে একটিকে অপ্টিমাইজ করা সাবঅপ্টিমাল ফলাফল তৈরি করে যা ইনস্টলেশনের পরে সংশোধন করা ব্যয়বহুল।
তিনটি প্রধান আইল বিভাগ প্রতিটি ক্যাসকেডিং সীমাবদ্ধতার একটি স্বতন্ত্র সেট তৈরি করে:
Huijian-এ, আমাদের লেআউট ইঞ্জিনিয়ারিং প্রক্রিয়া ফর্কলিফ্ট স্পেসিফিকেশন দিয়ে শেষ না হয়ে শুরু হয়। প্রথমে র্যাক সিস্টেম ডিজাইন করা এবং তারপরে ফিট করার জন্য একটি ফর্কলিফ্ট নির্বাচন করা একটি সাধারণ সিকোয়েন্সিং ত্রুটি যা আইলের প্রস্থ এবং র্যাকের উচ্চতা উভয় ক্ষেত্রেই আপস করতে বাধ্য করে যা গুদামের সামগ্রিক দক্ষতা হ্রাস করে।
ভারী শুল্ক শিল্প প্যালেট র্যাক সরবরাহকারীদের মধ্যে পৃষ্ঠের ফিনিস গুণমানের তুলনা করার সময় পাউডার আবরণের বেধ সবচেয়ে বেশি উল্লেখ করা হয়। 60-80 মাইক্রন ড্রাই ফিল্ম বেধের একটি স্ট্যান্ডার্ড স্পেসিফিকেশন ব্যাপকভাবে উল্লেখ করা হয়, এবং সবচেয়ে সম্মানিত নির্মাতারা এই থ্রেশহোল্ড পূরণ করে। যাইহোক, শুধুমাত্র আবরণ বেধ বাস্তব শিল্প পরিবেশে জারা প্রতিরোধের এবং আবরণ আনুগত্য দীর্ঘায়ু একটি অসম্পূর্ণ ভবিষ্যদ্বাণী - পাউডার প্রয়োগের আগে প্রাক-চিকিত্সা প্রক্রিয়া হল আরো জটিল পরিবর্তনশীল।
ইন্ডাস্ট্রিয়াল র্যাকিং স্টিলের স্ট্যান্ডার্ড প্রি-ট্রিটমেন্ট সিকোয়েন্সে মিল স্কেল এবং মরিচা অপসারণের জন্য ডিগ্রেসিং, সারফেস পিকলিং বা শট-ব্লাস্টিং, ইস্পাত পৃষ্ঠের সাথে রাসায়নিকভাবে বন্ধনকারী একটি রূপান্তর আবরণ তৈরি করতে ফসফেটিং এবং পাউডার প্রয়োগের আগে একটি চূড়ান্ত প্যাসিভেশন ধুয়ে ফেলা জড়িত। ফসফেট স্তর হল আঠালো ভিত্তি — এটি ছাড়া, খালি বা অপর্যাপ্তভাবে প্রস্তুত ইস্পাতের উপর প্রয়োগ করা পাউডার আবরণ 12-24 মাসের মধ্যে আর্দ্র বা রাসায়নিকভাবে সক্রিয় পরিবেশে কাটা প্রান্তে এবং প্রভাব অঞ্চলে বিচ্ছিন্ন হয়ে যাবে, আবরণের পুরুত্ব নির্বিশেষে। ন্যূনতম 500 ঘন্টায় ISO 9227 প্রতি লবণ স্প্রে পরীক্ষা একটি অর্থবহ মানের বেঞ্চমার্ক; সরবরাহকারীদের শুধুমাত্র নির্দিষ্টকরণের পরিবর্তে পরীক্ষার শংসাপত্র প্রদান করতে সক্ষম হওয়া উচিত।
কোল্ড স্টোরেজ অ্যাপ্লিকেশনগুলির জন্য যেখানে র্যাকিং -20 ডিগ্রি সেলসিয়াসের নীচে তাপমাত্রায় কাজ করে, স্ট্যান্ডার্ড পলিয়েস্টার পাউডার আবরণগুলি ভঙ্গুর হয়ে যায় এবং প্রভাব প্রতিরোধ ক্ষমতা হারায়। ইপোক্সি-পলিয়েস্টার হাইব্রিড আবরণ বা হট-ডিপ গ্যালভানাইজিং এই পরিবেশে উপযুক্ত স্পেসিফিকেশন। তাদের মধ্যে পছন্দ একটি খরচ-বনাম-অ্যাক্সেসিবিলিটি ট্রেড-অফ জড়িত: হট-ডিপ গ্যালভানাইজিং উচ্চতর দীর্ঘমেয়াদী ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে এবং ডিলামিনেশন ছাড়াই যান্ত্রিক ক্ষতি থেকে বাঁচে, তবে ক্ষতিগ্রস্ত গ্যালভানাইজড অংশগুলিকে পেইন্ট দিয়ে ফিল্ড-মেরামত করা যায় না, অন্যদিকে হাইব্রিড-কোটেড উপাদানগুলি স্পর্শ করা যায়। আমাদের 58,000-বর্গ-মিটার সুবিধায় আমাদের ছয়টি উত্পাদন লাইন এবং ইন-হাউস আবরণ প্রক্রিয়াগুলির সাথে, আমরা প্রতিটি পর্যায়ে প্রাক-চিকিত্সা গুণমানের উপর সরাসরি নিয়ন্ত্রণ বজায় রাখি - এমন কিছু যা চুক্তিকৃত আবরণ প্রক্রিয়াগুলি নির্ভরযোগ্যভাবে গ্যারান্টি দিতে পারে না।
লোড নোটিশ বোর্ড — র্যাকিং-এ মাউন্ট করা ফলকগুলি যা প্রতি বে, প্রতি বিম স্তর এবং প্রতি খাড়া ফ্রেমে সর্বাধিক অনুমোদিত লোড প্রদর্শন করে — চীনের GB/T 25820 এবং ইউরোপীয় EN 15635 সহ বেশিরভাগ জাতীয় শিল্প র্যাকিং মানগুলির অধীনে প্রয়োজন৷ বাস্তবে, এগুলিকে প্রায়শই খারাপ হিসাবে বিবেচনা করা হয়, যা তাদের ক্রিয়াকলাপের জন্য একটি গুরুত্বপূর্ণ সম্মতির তুলনায় একটি গুরুত্বপূর্ণ সরঞ্জাম হিসাবে বিবেচিত হয়।
একটি হেভি ডিউটি প্যালেট র্যাকিং সিস্টেমের জন্য একটি সঠিকভাবে নির্দিষ্ট করা লোড নোটিশ একটি একক মোট বে ক্ষমতা সংখ্যার চেয়ে বেশি যোগাযোগ করা উচিত। কর্মক্ষমভাবে উপযোগী লোড বিজ্ঞপ্তিতে নিম্নলিখিত তথ্য অন্তর্ভুক্ত রয়েছে:
আরও ব্যবহারিক চ্যালেঞ্জ হল যে লোড নোটিশগুলি তখনই কার্যকর হয় যখন সেগুলি পড়ার কর্মীরা বুঝতে পারে যে তাদের প্রকৃত তালিকার পরিপ্রেক্ষিতে সংখ্যাগুলি কী বোঝায়। প্রতি বিম স্তরে 2,000 কেজি ধারণক্ষমতা একটি ফর্কলিফ্ট অপারেটরের কাছে একটি বিমূর্ত সংখ্যা, যদি না এটি একটি নির্দিষ্ট প্যালেট গণনা এবং পণ্যের প্রকারের রেফারেন্সে অনুবাদ করা হয়। যে সুবিধাগুলি একটি পণ্য-নির্দিষ্ট রেফারেন্স কার্ডের সাথে স্ট্যান্ডার্ড লোড নোটিশের পরিপূরক - উদাহরণস্বরূপ, "প্রোডাক্ট A-এর সর্বোচ্চ 2 প্যালেট, বা প্রতি স্তরের পণ্য B এর 1 প্যালেট" - শুধুমাত্র ইঞ্জিনিয়ারিং-স্ট্যান্ডার্ড নোটিশ পোস্ট করার চেয়ে অর্থপূর্ণভাবে ভাল অপারেটর লোড সীমার সাথে সম্মতির প্রতিবেদন করে৷
আমাদের পেশাদার দল
আপনাকে সমর্থন করতে প্রস্তুত।


 গুদাম স্টোরেজ র্যাক প্রস্তুতকারক